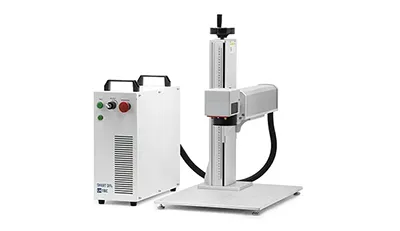
ファイバーレーザーマーカー LM110C
カラーマーキングについて
ファイバーレーザーマーカー「LM110C」の発振器がMOPA型の場合、ステンレス・チタンへのカラーマーキングに対応しています。
ハッチング間隔や周波数、パルス幅などのパラメータを個別に設定することで、マーキング時のコントラスト微調整が可能となり、金属に対して色を付けて美しく仕上げることができます。
※カラーマーキングに対応した金属はステンレス・チタンのみとなります。

ステンレス材に対し「カラーマーキング用データ01」を使用し、周波数・パルス幅を変更した場合のカラーマーキングの色の変化について検証を行いました。周波数は数値が高くなるにつれて彩度が低くなる傾向にあり、パルス幅は(周波数との組み合わせにもよりますが)数値が高くなるにつれて暖色系の色に近づきました。
チタンに対しては「カラーマーキング用データ02」を使用し、焦点を約一回転半(約5mm)素材に近づけた状態で加工を行いました。上記と異なり、周波数・パルス幅は固定、スピード・パワーを変更したデータとなっています。設定したパラメータの中では、特にスピードの違いで異なる色が発色しました。
なお、カラーマーキングはハッチングの間隔を比較的細かい数値に設定する必要があるため、通常の加工より非常に時間がかかってしまう他、素材に対し強い熱が加わるため、薄い素材の場合は素材がゆがんでしまう可能性もございます。
弊社ではLM110CのMOPA型をご購入いただいた方にカラーマーキング用テストデータを公開しております。 以下リンクよりダウンロードをお願いいたします。
LM110C-MOPA型-カラーマーキング用データ01
LM110C-MOPA型-カラーマーキング用データ02
錆について
ステンレスは耐食性(防錆性)に優れた素材ですが、レーザー加工により素材がダメージを受けるため、錆の発生リスクが高まります。
以下は、LM110Fを用いた黒色刻印の結果と、LM110Mを用いたカラーマーキングの結果です。
カラーマーキングはなるべく黒に近い色を採用しています。
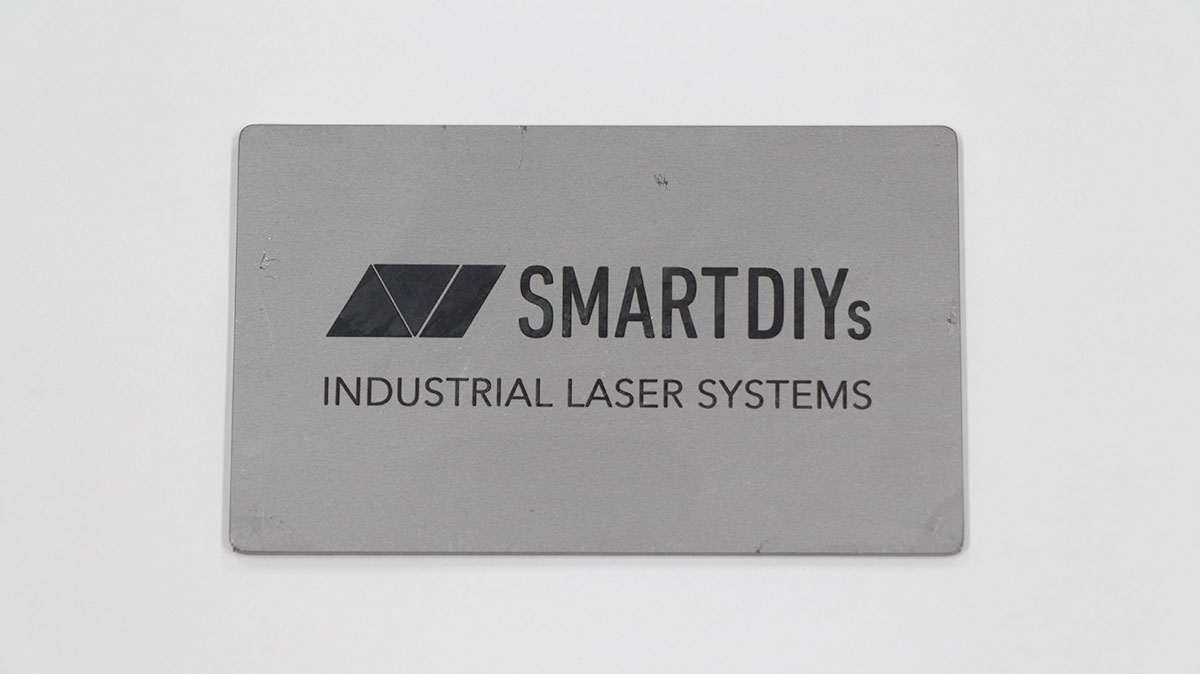 ▲LM110F 黒色刻印
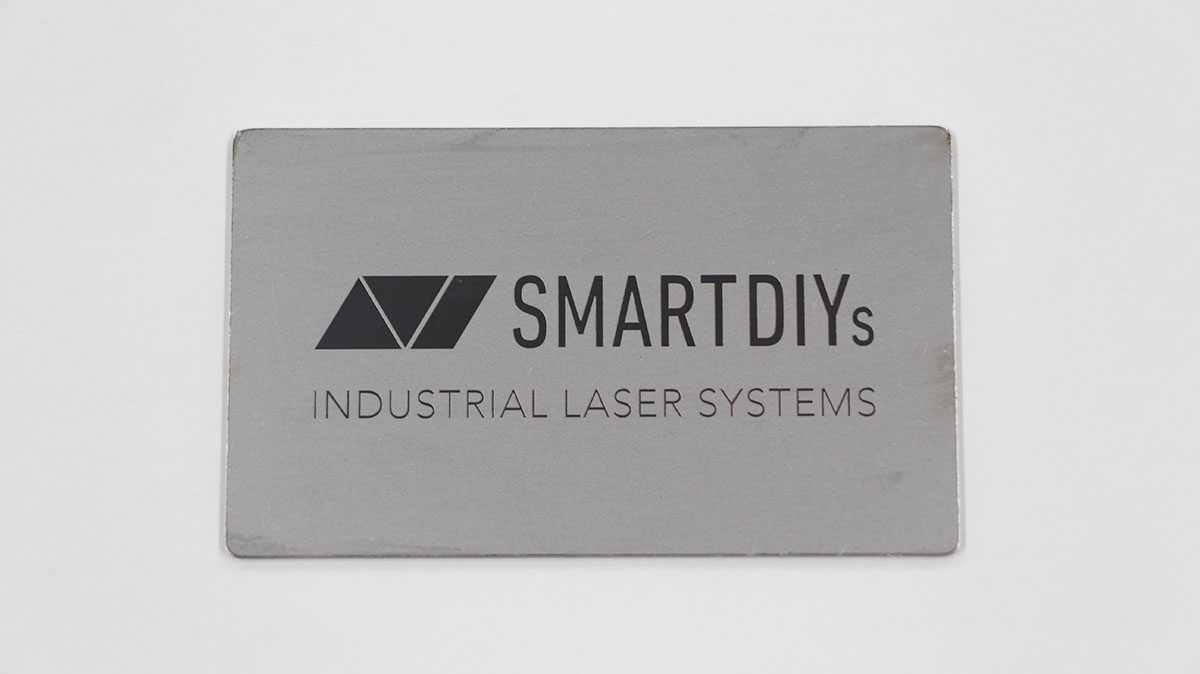 ▲LM110M カラーマーキング
これら2つの素材を10%の塩水に浸した後乾燥させ、その後水洗いをした結果がこちらです。
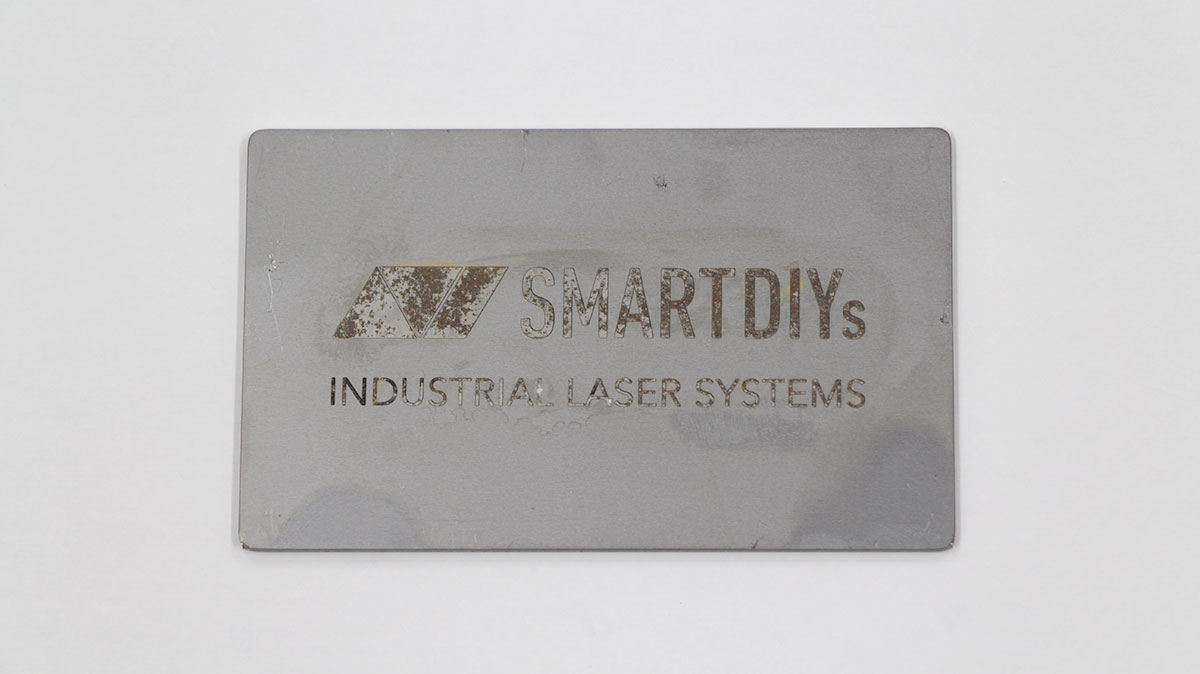 ▲LM110F 黒色刻印
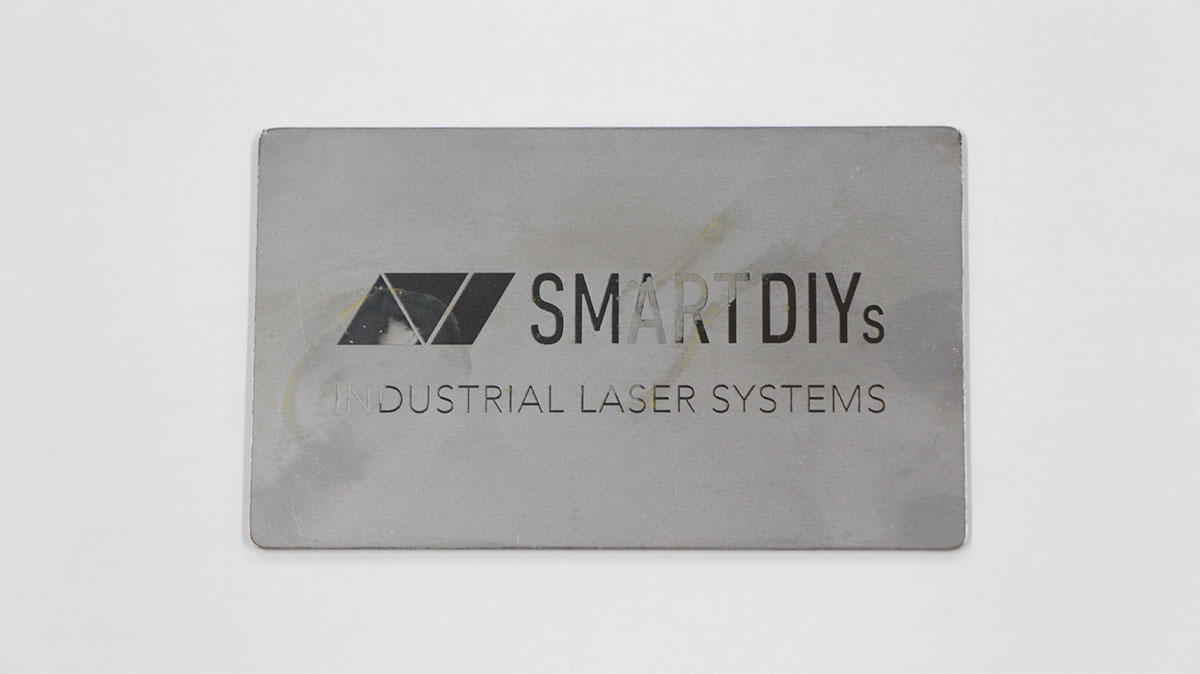 ▲LM110M カラーマーキング
発生した錆によって表面が侵食され、拭き取りの際に変色層が錆とともに剥離したと推測されます。
カラーマーキングの方が比較的良好な結果となりましたが、錆の発生や色落ちを完全に防止することはできません。
結論として、塩害など錆が懸念される環境では、黒色刻印やカラーマーキングのご使用はおすすめできません。
黒色刻印や通常刻印の耐食性に関する詳細は、下記リンクをご参照ください。
ステンレスの黒色刻印について
 ファイバーレーザーマーカー