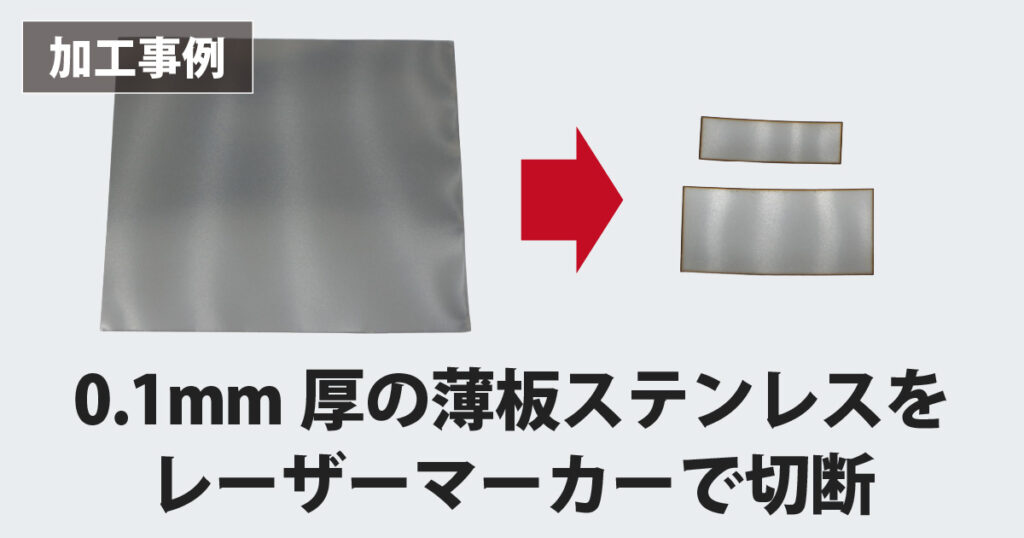
レーザーマーカーは本来、金属や樹脂の表面に文字やロゴを刻印するための装置です。そのため「薄い金属板であれば切断にも使えるのか」「熱で板が変形してしまわないか」というご質問をいただくことがあります。
本記事では、研究機関のお客様からご相談いただいた、厚さ0.1mmのステンレス薄板の切断事例を紹介します。薄板を固定する際の工夫、実際に使用した加工パラメータと加工時間、切断後の反りやドロスといった仕上がりの所見を、写真と動画とともにまとめました。
加工事例の概要
今回のご相談は、研究機関のお客様から「ファイバーレーザーマーカー LM110C(MOPA型100W)で、ステンレスの薄板を変形が少ない状態で切断できるか確認したい」というものでした。
お試し加工は、次の流れで進めました。
- 事前確認フォームで、切断したい形状と仕上がりのご希望を確認
- お客様から素材(厚さ0.1mmのステンレス薄板)をお送りいただく
- 弊社で切断加工を実施し、加工報告書を送付
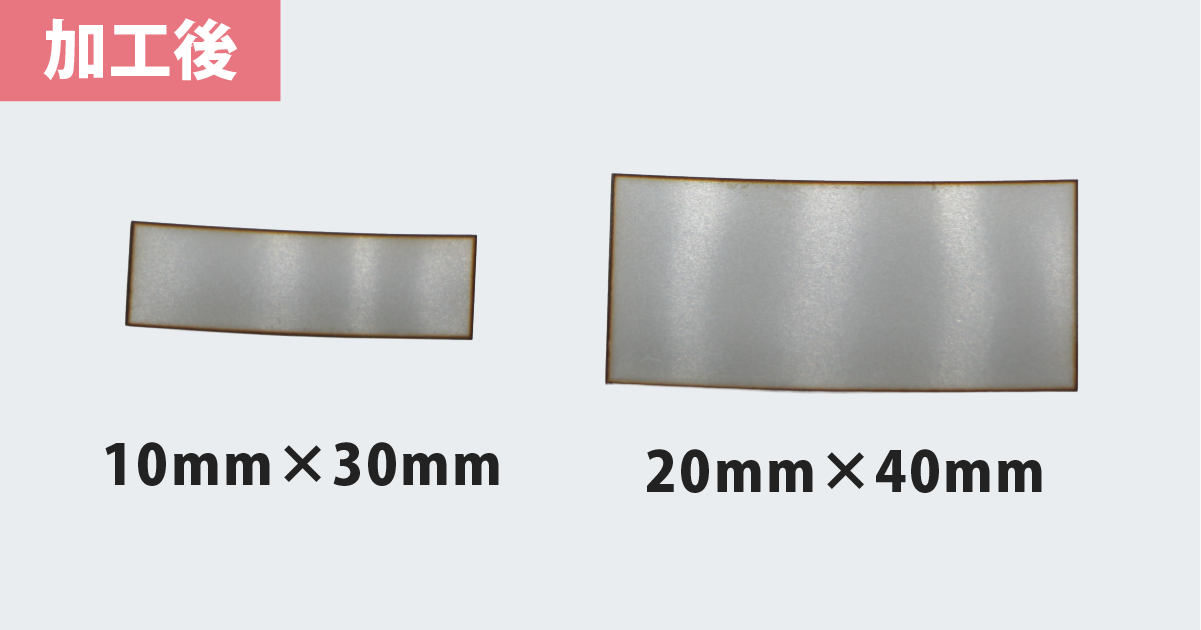
切断する形状は、10mm×30mmと20mm×40mmの2種類の長方形です。加工データはソフトウェア上で作成しました。
加工前の検討事項 — 薄板をどう固定し、熱の影響をどう抑えるか
厚さ0.1mmの薄板をレーザーで切断する場合、通常の刻印とは異なる2つの点を事前に検討しました。「素材の固定方法」と「熱の影響を抑えるパラメータ設定」です。
加工ベッドに直置きしない理由
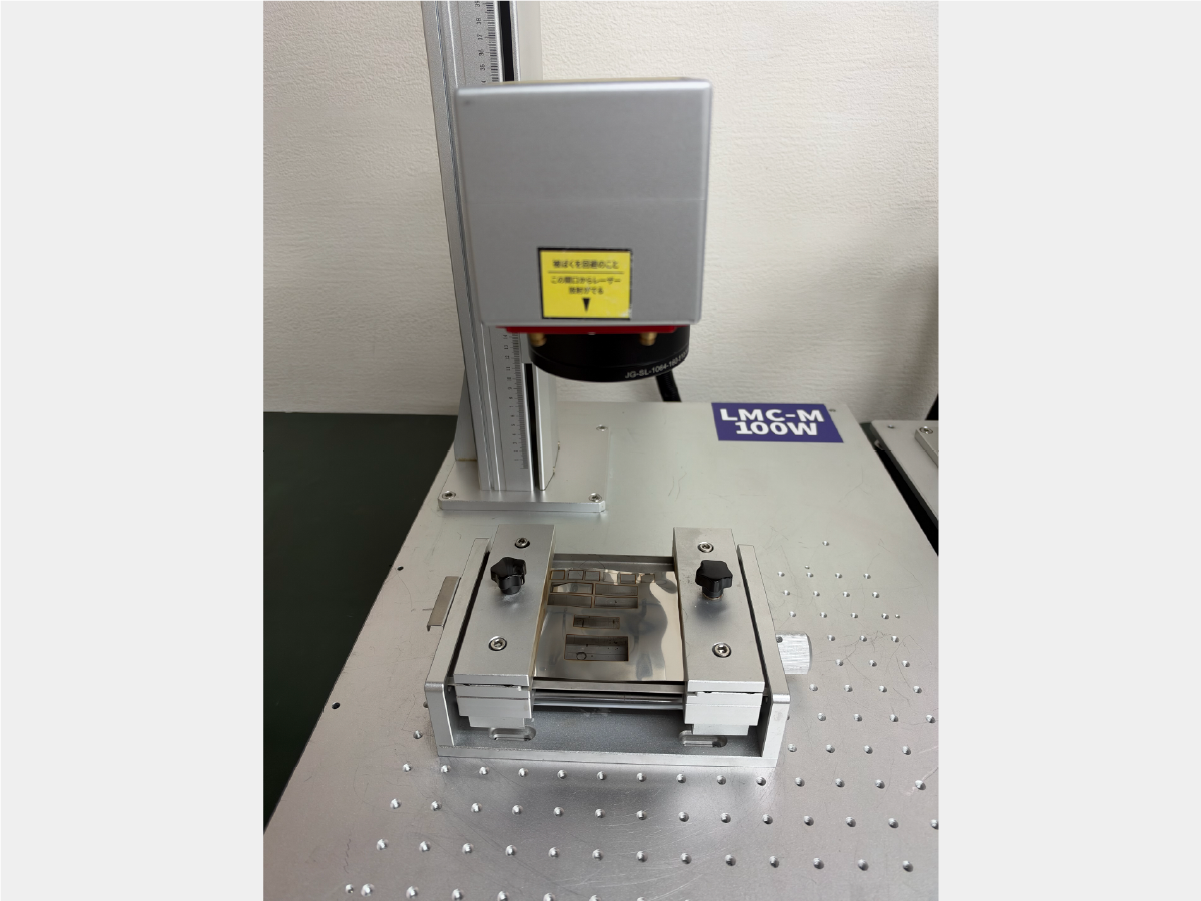
ごく薄い金属板を加工ベッドに直接置いて切断すると、素材が加工ベッドに貼り付いてしまったり、加工に影響が出たりする可能性があります。
そこで今回は、オプションの簡易バイスを使用し、素材を加工ベッドから浮かせた状態で固定しました。写真2が実際の設置の様子です。
熱による変形を抑えるためのパラメータの考え方
薄板の切断で最も気になるのは、熱による反りや歪みです。レーザー加工では照射部に熱が集中するため、薄板では熱の影響が仕上がりに現れやすくなります。
LM110Cでは、速度・パワー・周波数・パルス幅・回数といった加工パラメータをソフトウェア上で自由に設定できます。このうち、熱の影響に特に関わるのが「周波数」と「パルス幅」です。
- 周波数:1秒間に繰り返すパルスの数。周波数を上げるとムラが発生する可能性が高くなります
- パルス幅:1回のパルスの時間幅。値が小さいほど、加工箇所周辺への熱影響を抑えることができます
今回使用したLM110CはMOPA型の発振器を搭載しており、パルス幅を変更できます。この2つのパラメータを踏まえ、今回は周波数25kHz・パルス幅150nsの設定で切断しました。詳しい条件は次のセクションで紹介します。
加工内容と加工パラメータ
使用機種・素材・加工データ
| 項目 | 内容 |
|---|---|
| 使用機種 | ファイバーレーザーマーカー LM110C(MOPA型100W、加工エリア110×110mm) |
| 固定方法 | オプションの簡易バイスで素材を浮かせて固定 |
| 加工素材 | ステンレス薄板 厚さ0.1mm |
| 加工データ | ソフトウェア上で作成した長方形(10mm×30mm、20mm×40mm) |
加工パラメータと加工時間
| パラメータ | 設定値 |
|---|---|
| 速度 | 100mm/sec |
| パワー | 100% |
| 周波数 | 25kHz |
| パルス幅 | 150ns |
| 回数 | 10回 |
※上記以外のパラメータはデフォルトの値で加工しています。
※パラメータは参考値です。加工機や素材の状態、加工環境によっては同一の結果にならない場合があります。
各パラメータの意味は次のとおりです。
- 速度:レーザー照射地点の移動速度。速いと薄く、遅いと濃い加工になる傾向があります
- パワー:レーザーの強度。数値が高いほど濃く、低いほど薄い加工になる傾向があります
- 周波数:1秒間に繰り返すパルスの数。上げるとムラが発生する可能性が高くなります
- パルス幅:1回のパルスの時間幅。小さいほど加工箇所周辺の熱影響を抑えられます
- 回数:同じデータを繰り返し加工する回数
加工時間は、10mm×30mmの長方形が約8.1秒、20mm×40mmの長方形が約12.1秒でした。10回の繰り返し加工を含めても、1枚あたり10秒前後で切断が完了しています。
加工回数とデータサイズの関係
弊社のFAQ「ファイバーレーザーマーカー LM110Cを使用した薄い金属板の切断・溶接について」では、10mm角の長方形データを用いた検証で、厚さ0.1mmの金属板を「速度100mm/sec・パワー100%・回数3回」で切断しています。一方、今回は同じ厚さ0.1mmでも、回数10回を要しました。
この差には、素材の違いに加えて、加工するデータのサイズが大きく影響していると考えられます。レーザーマーカーの切断加工では、データサイズが小さいほどレーザーが同じ位置に戻ってくる周期が短くなり、熱が冷めきる前に次の照射が行われます。その結果、熱が蓄積されて切断が進みやすくなります。
今回の形状は10mm×30mm、20mm×40mmと10mm角よりも周長が長く、その分だけ熱が逃げやすくなります。そのため、同じ厚さを切断するにはより多くの加工回数が必要になったと考えられます。切断の可否や必要な回数は、板厚だけでなく、素材と切断する形状のサイズによっても変わる点に注意が必要です。
加工結果と仕上がり
結果として、お客様のご希望であった「薄板の変形が少ない状態での切断」を満たすことができました。
反り・歪みについて
熱影響により若干の反りは発生しましたが、大きな歪みは発生せず、比較的きれいに切断できています。
反りの許容範囲は、切り出した薄板をどのように使うかによって異なります。寸法精度が厳しく求められる用途では、反りの程度を実物で確認したうえで判断することをおすすめします。
切断面のドロスについて
ドロスとは、レーザー切断の際に溶けた金属が切断部の縁や裏側に付着して固まったものです。今回の加工でも、加工部分にドロスが発生しています。
切断面をそのまま使用する用途や、切断面の状態が重要になる用途では、ドロスの除去などの後処理が必要になる場合があります。
まとめ
ファイバーレーザーマーカーLM110C(MOPA型100W)を使い、厚さ0.1mmのステンレス薄板を10mm×30mm・20mm×40mmの長方形に切断しました。加工時間はそれぞれ約8.1秒・約12.1秒で、熱による若干の反りはあるものの、大きな歪みのない切断ができています。
薄板の切断では、素材を加工ベッドから浮かせて固定すること、周波数やパルス幅で熱の影響を抑えることが仕上がりを左右します。また、必要な加工回数は板厚だけでなく、素材や切断する形状のサイズによっても変わります。切断部にはドロスが発生するため、用途に応じた後処理の検討も必要です。
LM110Fでアルミ0.3mmを切断した検証は、「新製品レーザーマーカー【LM110F】をご紹介!金属切断も検証してみました」で紹介しています。