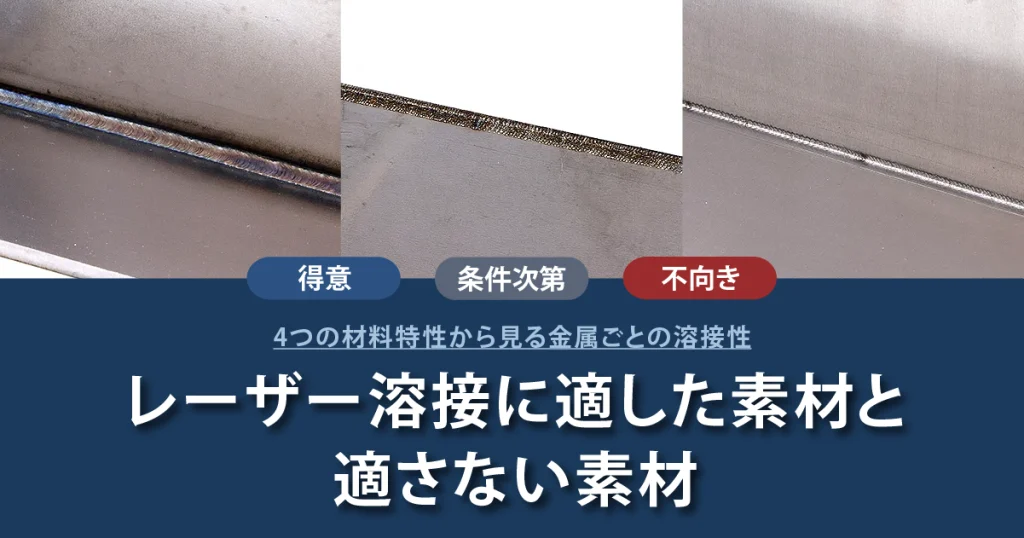
「アルミは難しい」「銅は無理」といった話は、レーザー溶接の検討を始めるとすぐに耳に入ります。ただ、なぜ難しいのか、どこまでなら実用になるのかまで整理された情報は、なかなか見つかりません。
実のところ、レーザー溶接の可否は素材名で固定的に決まるわけではありません。4つの材料特性を押さえておくと、手元にある材料がどのくらいの難易度になるのか、自分で見当をつけられるようになります。
本記事では、その判断軸を示したうえで、金属ごとの溶接性と現場で取れる対処法、そして避けたほうがよい素材までを整理します。

この記事でわかること
レーザー溶接の可否を決めるのは「素材名」ではなく4つの材料特性
レーザー溶接は、細く絞ったレーザー光を材料に当て、その熱で母材を溶かして接合する方法です。熱を「光」で運ぶという点が、アークの熱を使うTIG溶接や半自動溶接との決定的な違いになります。
この違いがあるため、レーザー溶接の得意・不得意は次の4つの材料特性でほぼ決まります。素材の名前を覚えるより、この4軸で考えたほうが応用が利きます。
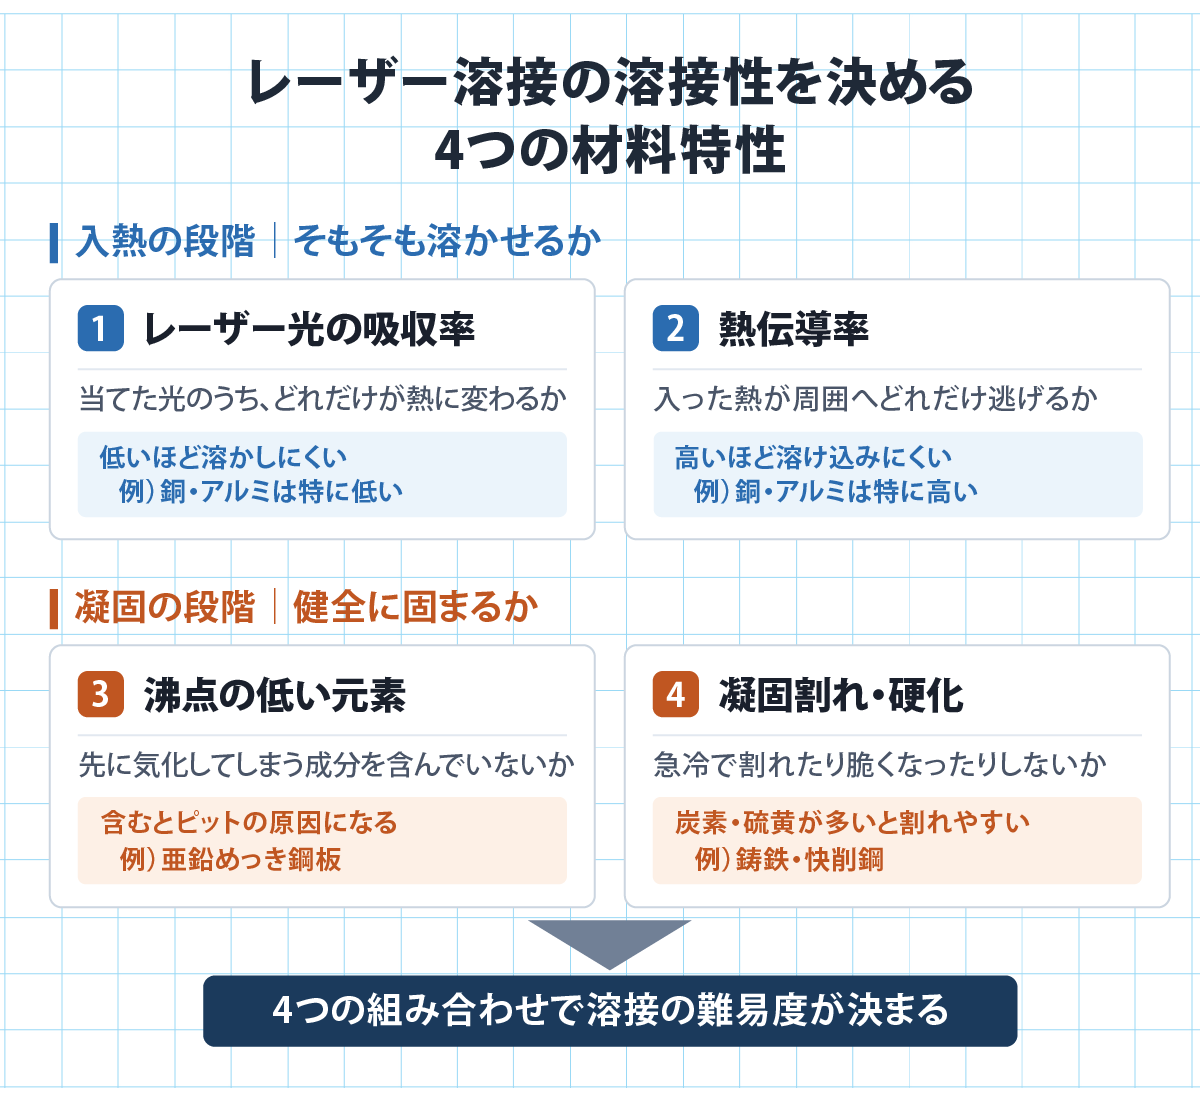
①レーザー光の吸収率(反射率)
レーザー光は、当たった分がすべて熱に変わるわけではありません。一部は材料表面で反射して逃げてしまいます。吸収された分だけが熱になるため、吸収率が低い材料ほど溶かしにくくなります。
吸収率は、レーザーの波長と材料の組み合わせで決まります。産業用のレーザー溶接機で主流のファイバーレーザーは波長がおよそ1,080nm(ナノメートル。1nmは100万分の1mm)で、この波長では鉄やステンレスの吸収率が3割前後あるのに対し、アルミは1割弱、銅は数%程度まで下がるとされています。
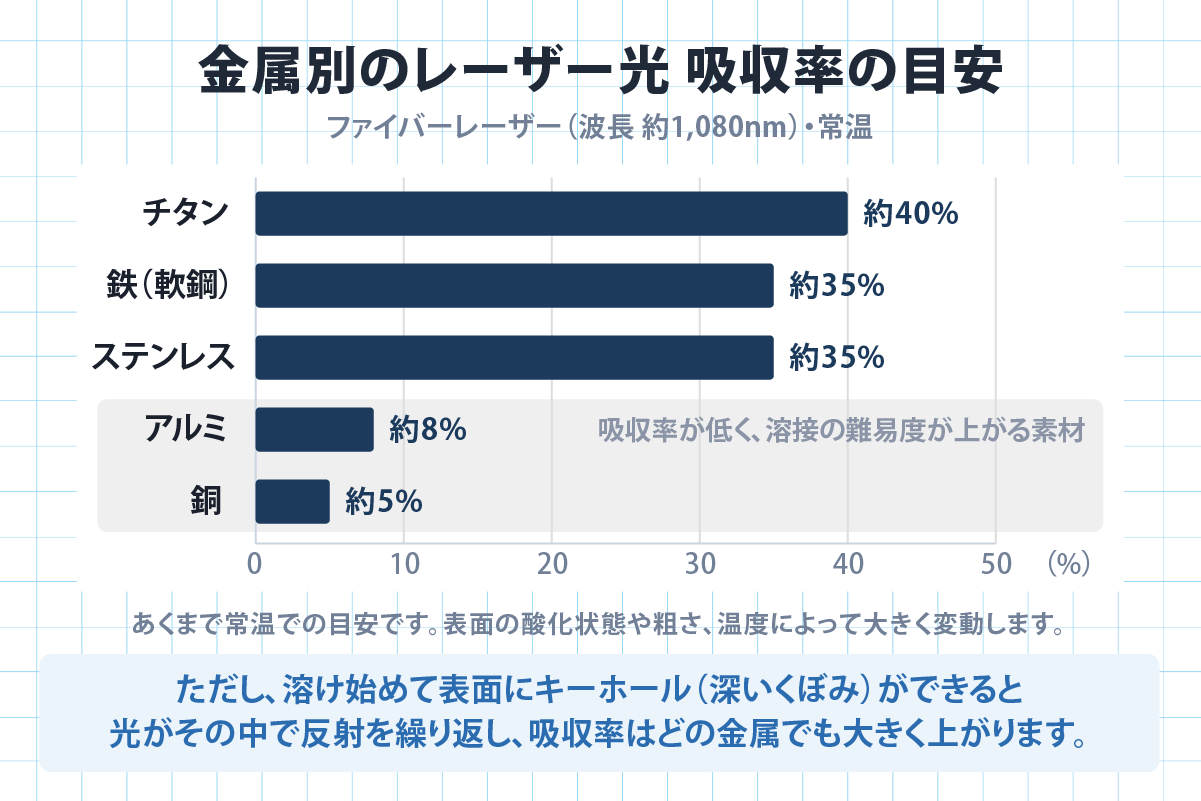
ただし、これは常温の話です。材料がいったん溶け始めて表面にくぼみ(キーホール)ができると、光がその中で反射を繰り返して閉じ込められるため、吸収率は急激に上がります。銅やアルミの溶接が「最初のきっかけをつかむまでが難しい」と言われるのは、この立ち上がりの不安定さが理由です。
なお、反射したレーザー光がレンズ側に戻ると機械の故障につながることがあります。高反射材を扱うときの安全面については、高反射材(銅・アルミ)のレーザー加工における反射光・戻り光のリスクで詳しく解説しています。
②熱伝導率
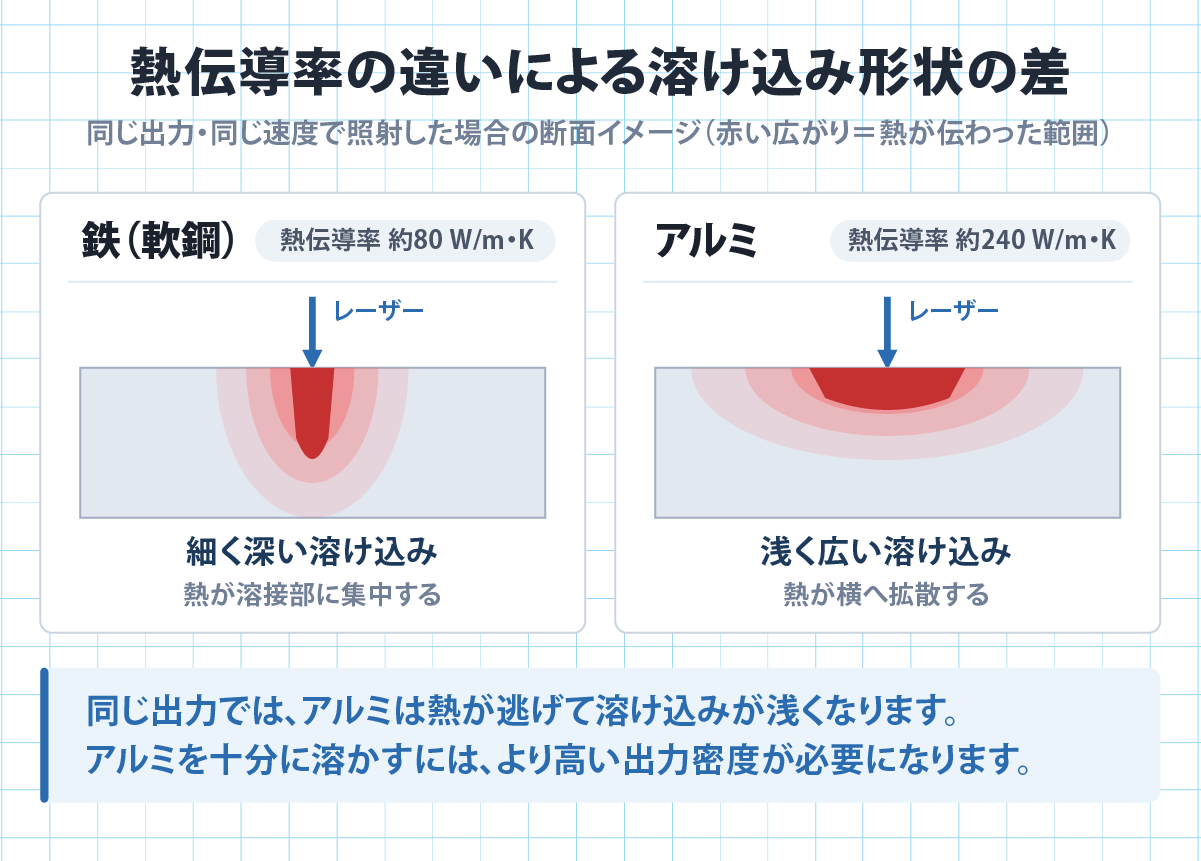
吸収された熱が溶接部にとどまってくれるか、それとも周囲へ逃げていくかを決めるのが熱伝導率です。熱伝導率が高い材料ほど熱が拡散しやすく、溶融部に十分な温度が得られません。
金属の熱伝導率(W/m・K)はおおよそ、純銅が約400、アルミが約240、鉄が約80、ステンレス(SUS304)が約16です。銅とステンレスでは20倍以上の開きがあります。ステンレスがレーザー溶接で扱いやすいのは、熱が逃げにくく入熱が溶接部に集中するためです。
③沸点の低い元素を含むかどうか
レーザー溶接は入熱が局所に集中するぶん、材料が到達する温度も高くなります。そこに沸点の低い元素が含まれていると、その元素だけが先に気化し、溶けた金属のなかでガスとなって暴れます。
代表例が亜鉛です。亜鉛の沸点は約907℃で、鋼の融点である約1,538℃よりずっと低い温度で沸騰します。亜鉛めっき鋼板の溶接でピット(表面の小さな穴)やブローホール(内部の空洞)が出やすいのは、この温度差が原因です。
④凝固割れ・硬化のしやすさ
レーザー溶接は冷却も急速です。溶けた金属が短時間で固まるため、材料によっては割れたり、硬く脆い組織に変わったりします。
炭素量の多い鋼は、急冷でマルテンサイトという硬く脆い組織ができやすく、割れの原因になります。アルミの一部の合金や硫黄を含む鋼では、固まる途中で内部に引っ張られて割れる凝固割れ(高温割れ)が起きやすくなります。
レーザー溶接に適した素材
4つの特性がいずれも有利に働く材料です。特別な準備がなくても安定した結果を得やすいグループになります。
炭素鋼(軟鋼・SPCC・SPHCなど)
レーザー溶接がもっとも安定するのが炭素鋼です。吸収率が比較的高く、熱伝導率も中程度で熱が逃げすぎません。低炭素の軟鋼であれば割れの心配も小さく、初めてレーザー溶接に触れる場合の基準になる材料です。
入熱が小さく熱影響部が狭いため、薄板でも歪みを抑えやすいという利点もあります。歪みが小さくなる仕組みについては、レーザー溶接の歪みが少ない理由で解説しています。
ステンレス鋼(SUS304・SUS316など)
ステンレスは熱伝導率が炭素鋼よりさらに低く、入れた熱が溶接部から逃げにくい材料です。そのぶん少ないエネルギーで溶け、細く深いビード(溶接した跡の盛り上がり)が得やすくなります。
注意点は酸化です。ステンレスは高温で酸素と反応して変色するため、表側だけでなく裏面のシールドにも配慮が要ります。裏面までしっかり溶かす裏波溶接では、裏側にもガスを当てないと焼けが残り、後から研磨する手間が生じます。
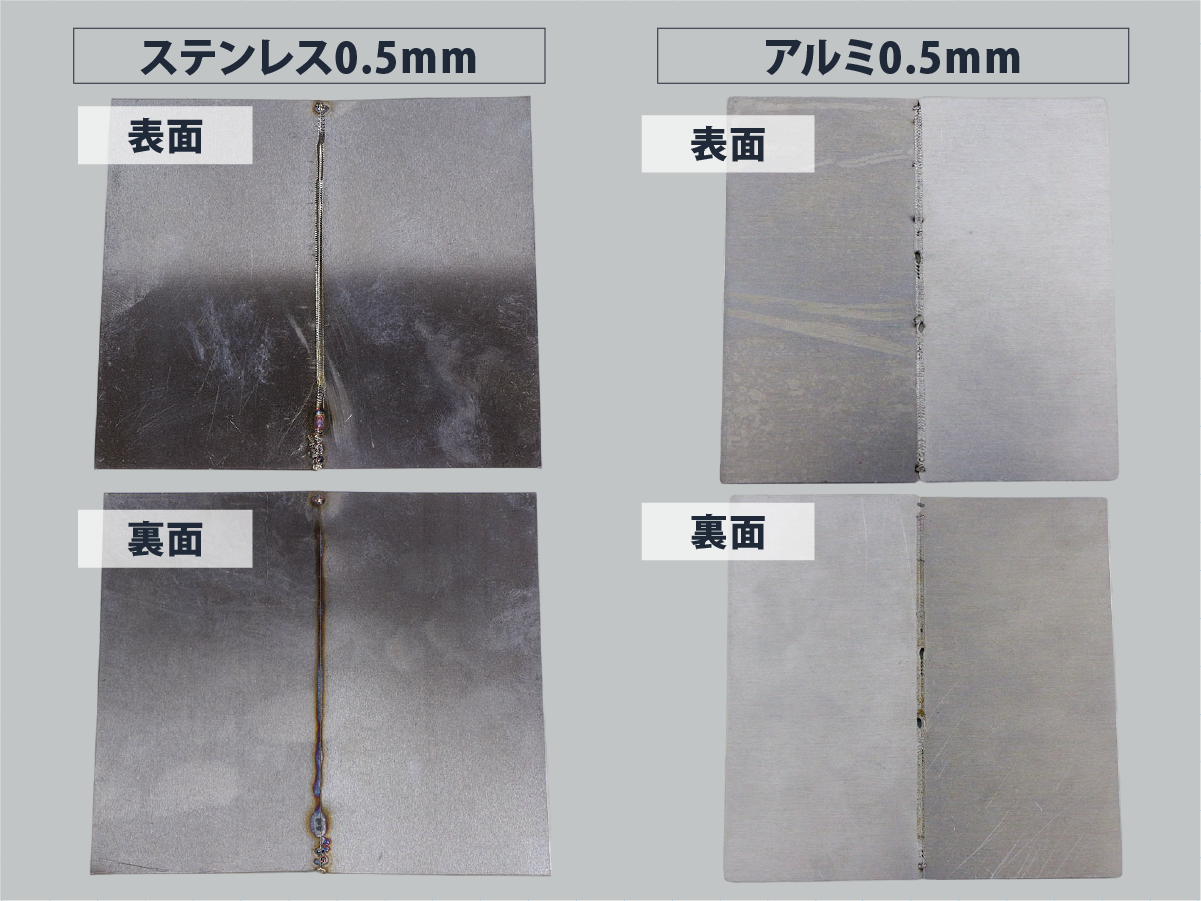
実機での仕上がりは、ステンレスの溶接結果の検証で確認できます。
チタン・ニッケル合金
チタンは熱伝導率が低く、レーザー溶接そのものとの相性は良好です。ただし高温で酸素や窒素と結びつきやすく、シールドが不十分だと溶接部が変色して脆くなります。溶接直後の高温部まで覆えるよう、トーチの後ろからもガスを流すアフターシールドが有効です。
ニッケル合金も溶接は可能ですが、成分によっては凝固割れの感受性が高くなります。合金の種類ごとに条件を詰める前提で臨むのが安全です。
条件を整えれば溶接できる素材(難易度が上がる素材)
「難しい」と言われる材料群ですが、何が難しさの正体かを押さえれば、実用の範囲に持ち込めるものがほとんどです。
アルミニウム合金
アルミは高反射・高熱伝導という2つのハンデを同時に抱えています。光が入りにくく、入った熱も逃げやすいため、溶かし始めるまでに大きな出力密度が必要です。
さらに厄介なのが水素です。アルミは溶けた状態で水素を多く溶かし込みますが、固まるときに急激に溶解量が下がるため、行き場を失った水素が気泡としてブローホールになります。表面の油分・水分・水酸化皮膜が水素の供給源になるので、溶接前の脱脂とブラシがけが効きます。
割れやすさにも合金ごとの差があります。マグネシウムとシリコンを含む6000系や、銅を含む2000系は凝固割れの感受性が高い部類です。溶接ワイヤーを供給して溶融部の成分を調整すると、割れのリスクを下げられます。
条件別の仕上がりはアルミの溶接結果の検証で公開しています。
亜鉛めっき鋼板
母材である鋼自体は溶接しやすい材料です。問題は表面の亜鉛層にあります。
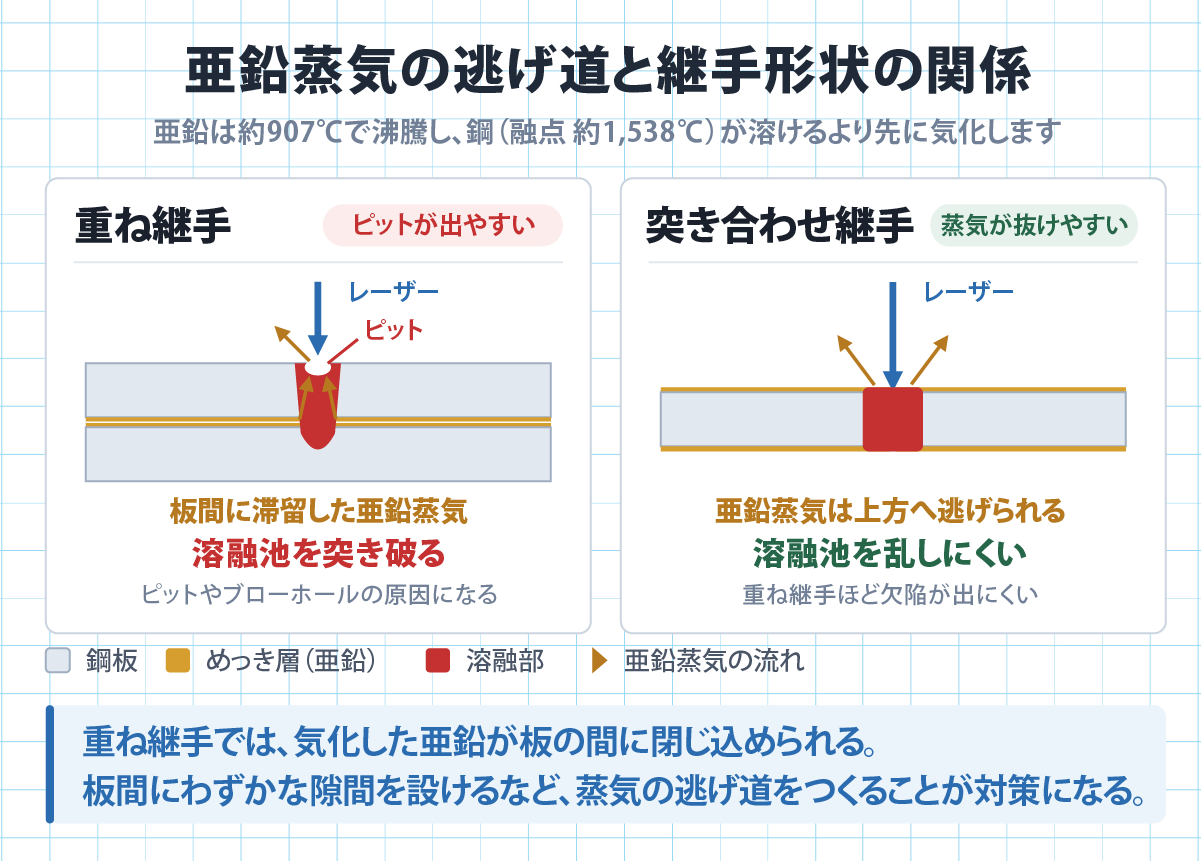
板を重ねて溶接する重ね継手では、板と板の間で亜鉛が気化しても逃げ場がありません。行き場のない亜鉛蒸気が溶融池を突き破り、ピットやスパッタの原因になります。
対策は蒸気の逃げ道をつくることです。板間にごくわずかな隙間を設ける、溶接する部分だけあらかじめめっきを削り落とす、といった方法が現場では使われます。突き合わせ継手であれば蒸気が上に抜けやすく、重ね継手ほど問題になりません。
なお、気化した亜鉛は酸化亜鉛のヒュームになります。吸い込むと発熱などの症状が出ることがあるため、局所排気や集塵設備は必ず用意してください。
実際の溶接結果は亜鉛めっき鋼板の溶接結果の検証で確認できます。
銅・銅合金
銅は4つの特性のうち2つが最悪に近い部類です。常温での吸収率が数%と極端に低く、熱伝導率は金属のなかでも最上位クラスにあります。真鍮も銅を主成分とするため、同様の傾向を示します。
それでも、薄板であれば溶接は可能です。ただし板厚が増すほど溶け込みが安定せず、十分な強度を得るのが難しくなります。板厚1mm前後を上限の目安として考え、構造部材のような強度を求める用途では慎重に判断してください。
近年は、銅の吸収率が高い青色(約450nm)や緑色(約515nm)の波長を使う発振器も実用化されています。銅を主用途とする場合は、こうした選択肢も含めて検討する価値があります。
ファイバーレーザーでの結果は銅の溶接結果の検証にまとめています。
異種金属の組み合わせ(異材溶接)
異なる金属同士を溶接する場合、論点は3つあります。融点の差、熱膨張率の差、そして金属間化合物です。
なかでも影響が大きいのが金属間化合物です。溶け合った2種類の金属が新しい化合物をつくると、その多くは硬くて脆く、接合部の弱点になります。鉄とアルミの組み合わせが難しいとされるのは、この化合物ができやすいためです。
一方、炭素鋼とステンレスのように性質が近い組み合わせであれば、比較的問題なく接合できます。異材溶接を検討するときは「異材だから可能・不可能」ではなく、その組み合わせ固有の相性で判断することになります。
レーザー溶接に適さない・注意が必要な素材
前処理が必須になるもの、あるいはレーザー溶接以外の方法を検討したほうがよいものです。
塗装・アルマイトなど絶縁性の表面処理がされた素材
塗装やアルマイト(アルミの表面に人工的な酸化皮膜をつくる処理)が施された材料は、そのままでは溶接に適しません。理由は2つあります。
1つは皮膜のガス化です。有機系の塗膜は熱で分解してガスを発生させ、溶融池に入り込んでブローホールの原因になります。
もう1つは機械側の制約です。レーザー溶接機のなかには、安全機構としてトーチと母材の導通を確認してからレーザーを照射する仕組みを備えた機種があります。表面が絶縁性の皮膜で覆われていると導通が取れないため、溶接以前にレーザーが出ない場合があります。
いずれにしても、溶接する箇所の皮膜をあらかじめ除去しておくことが前提になります。
鋳鉄
鋳鉄は炭素を多く含み、レーザー溶接の急速な冷却との相性がよくありません。溶接部や熱影響部に硬く脆い組織ができ、割れが生じやすくなります。
さらに、長く使われた機械部品の鋳鉄には、内部の巣(鋳造時の空洞)に油分が染み込んでいることがあります。表面を削っても内部からガスが出て、気孔や融合不良を招きます。補修目的で鋳鉄を扱う場合は、テスト施工で結果を確認してから本番に臨むことをおすすめします。
快削鋼・高炭素鋼など割れやすい鋼材
切削しやすいよう硫黄や鉛を添加した快削鋼(SUM材など)は、添加元素が凝固割れを招きやすく、溶接には向きません。炭素量の多い高炭素鋼も、急冷による硬化と割れのリスクが高くなります。
材料を選べる段階であれば、溶接する部品には低炭素の鋼材を指定しておくのが確実です。
マグネシウム合金・亜鉛ダイカスト
どちらも沸点が低く、溶融池が沸騰して不安定になりやすい材料です。マグネシウムは融点約650℃に対して沸点が約1,090℃と幅が狭く、条件の許容範囲が非常に狭くなります。マグネシウムの切粉は発火の危険もあるため、取り扱いにも注意が必要です。
亜鉛ダイカストも同様に、亜鉛が先に気化して健全な溶接部を得にくい材料です。
樹脂・木材などの非金属
金属用のレーザー溶接機は、金属を溶かすことを前提に設計されています。樹脂や木材は対象外です。
なお、樹脂同士を接合する「レーザー樹脂溶着」という技術は別に存在しますが、使用する波長も機械の構成も金属用とは異なるものです。
素材別・レーザー溶接性の早見表
ここまでの内容を1枚にまとめます。
| 素材 | 溶接性の目安 | 難しさの主因 | 主な対処法 |
|---|---|---|---|
| 炭素鋼(軟鋼・SPCC) | ◎ | ― | ― |
| ステンレス鋼(SUS304等) | ◎ | 裏面の酸化 | 裏面までシールドする |
| チタン | ○ | 高温での酸素・窒素との反応 | アフターシールドを併用する |
| ニッケル合金 | ○ | 凝固割れ | 合金ごとに条件を詰める |
| アルミニウム合金 | △ | 高反射・高熱伝導・水素によるブローホール | 脱脂と皮膜除去、ワイヤーによる成分調整 |
| 亜鉛めっき鋼板 | △ | 亜鉛蒸気によるピット | 板間に隙間を設ける、めっきを部分除去する |
| 銅・銅合金 | △ | 極端に低い吸収率と高い熱伝導率 | 薄板に限定する、短波長レーザーを検討する |
| 異種金属の組み合わせ | △ | 金属間化合物、融点・熱膨張の差 | 組み合わせごとに試作で確認する |
| 塗装・アルマイト材 | × | 皮膜のガス化、導通不良 | 溶接部の皮膜を除去する |
| 鋳鉄 | × | 急冷による硬化と割れ、巣の油分 | 他の溶接方法を検討する |
| 快削鋼・高炭素鋼 | × | 凝固割れ、硬化 | 低炭素の鋼材に置き換える |
| マグネシウム・亜鉛ダイカスト | × | 低沸点による溶融池の不安定化 | 他の接合方法を検討する |
| 樹脂・木材 | × | 対象外 | ― |
◎=安定して溶接できる/○=条件を押さえれば良好/△=条件次第で可能/×=適さない、または前処理が必須
素材が決まったあとに確認すべき3つの実務条件
適した素材であっても、条件が合っていなければ健全な溶接部は得られません。素材選定の次に確認すべき点を挙げます。
板厚と出力のバランス
板厚に対して出力が過剰だと薄板は穴が開き、不足すると厚板は溶け込みが足りません。同じ出力でも、溶け込みの深さは素材によって変わります。板厚と出力の対応関係は溶け込みの深さの検証にデータがあります。導入する機種の出力を検討する段階であれば、レーザー溶接機の選び方もあわせて参考にしてください。
突き合わせ部の隙間(ギャップ)
レーザー光はアークに比べて極端に細いため、材料同士に隙間があると光がそのまま通り抜けてしまいます。これはレーザー溶接に固有の弱点で、材料の切断精度や治具の精度が溶接品質に直結します。
対策としては、レーザーを左右に振って照射範囲を広げるスイング機能やウォブリング機能を使う方法、溶接ワイヤーを供給して隙間を埋める方法があります。どの程度の隙間まで許容できるかは、母材に隙間がある場合の溶接の検証が参考になります。
表面の状態とシールドガス
油分・錆・水分は、ブローホールや融合不良の直接的な原因になります。特にアルミでは水分が水素の供給源になるため、溶接前の清掃は品質に直結します。
シールドガスは、アルゴンと窒素が一般的です。窒素は入手しやすい一方で、材料によっては窒化物を生じることがあります。仕上がりの品質を重視する場面ではアルゴンが選ばれます。ガスの種類による違いはアシストガスの検証にまとめています。
まとめ
レーザー溶接に適した素材かどうかは、素材名だけで決まるものではありません。レーザー光の吸収率、熱伝導率、沸点の低い元素の有無、そして凝固割れ・硬化のしやすさという4つの材料特性が、そのまま難易度に表れます。
炭素鋼とステンレスはこの4軸すべてで条件がよく、レーザー溶接がもっとも力を発揮する領域です。アルミ・亜鉛めっき鋼板・銅は難易度が上がりますが、難しさの正体を理解して前処理や条件設定で手当てすれば、実用の範囲に収まる場合が多くあります。一方、鋳鉄や快削鋼、塗装・アルマイト材のように、他の方法を検討したほうがよい素材もあります。
そして最終的な判断は、実際の材料で試してみることに勝るものはありません。同じ「アルミ」でも合金の種類や板厚、表面の状態で結果は変わります。導入を検討する段階では、自社で使う材料そのもので加工結果を確認しておくと、判断の確度が上がります。