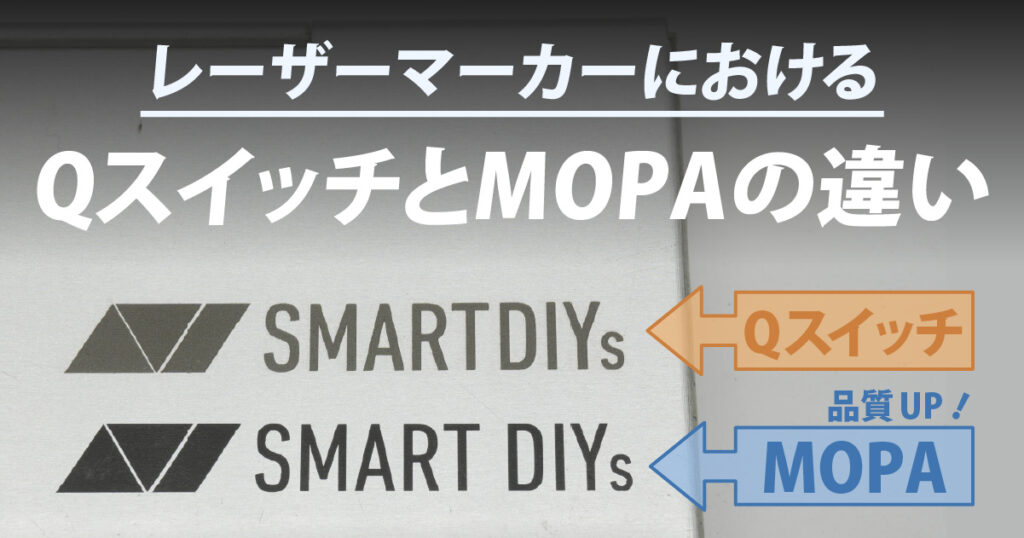
ファイバーレーザーマーカーのカタログには、「Qスイッチ型」と「MOPA型」という2種類の発振器が並んでいます。同じ波長、同じ出力なのに価格が違い、MOPA型には「パルス幅を調整できる」と書かれている。この差が印字の仕上がりにどう効くのかは、スペック表を眺めるだけではなかなか見えてきません。
本記事では、Qスイッチ型とMOPA型がそれぞれどのような仕組みでパルスをつくっているのか、なぜMOPA型だけがパルス幅を自由に変えられるのか、そしてパルス幅を変えられると印字品質がなぜ上がるのかを、熱の広がり方という視点から順に解説します。
ファイバーレーザーマーカーの発振器には「Qスイッチ」と「MOPA」の2種類がある
ファイバーレーザーマーカーは、波長1064nm帯の赤外レーザーを細く絞り、ガルバノミラーで高速に走査して金属や一部の樹脂に印字する装置です。レーザー光を生み出す心臓部が「発振器」で、ここに2つの方式があります。それがQスイッチ型とMOPA型です。
どちらも、光を増幅する媒質にイッテルビウムという元素を添加した光ファイバーを使い、連続ではなく「パルス」と呼ばれる短い光の塊を繰り返し打ち出す点は共通です。違いは、そのパルスをどうやってつくるかにあります。
なお、レーザーマーカーにはファイバーのほかにCO2レーザーやUVレーザーを使う機種もあります。レーザーの種類ごとの得意分野は「レーザーマーカーの種類(ファイバー・CO2・UV)の違い」で解説していますので、本記事ではファイバーレーザーの発振器の違いに絞って進めます。
まず押さえたい3つの用語——パルス幅・周波数・ピークパワー
両者の違いを理解するために、パルスを表す3つの言葉を先に整理します。
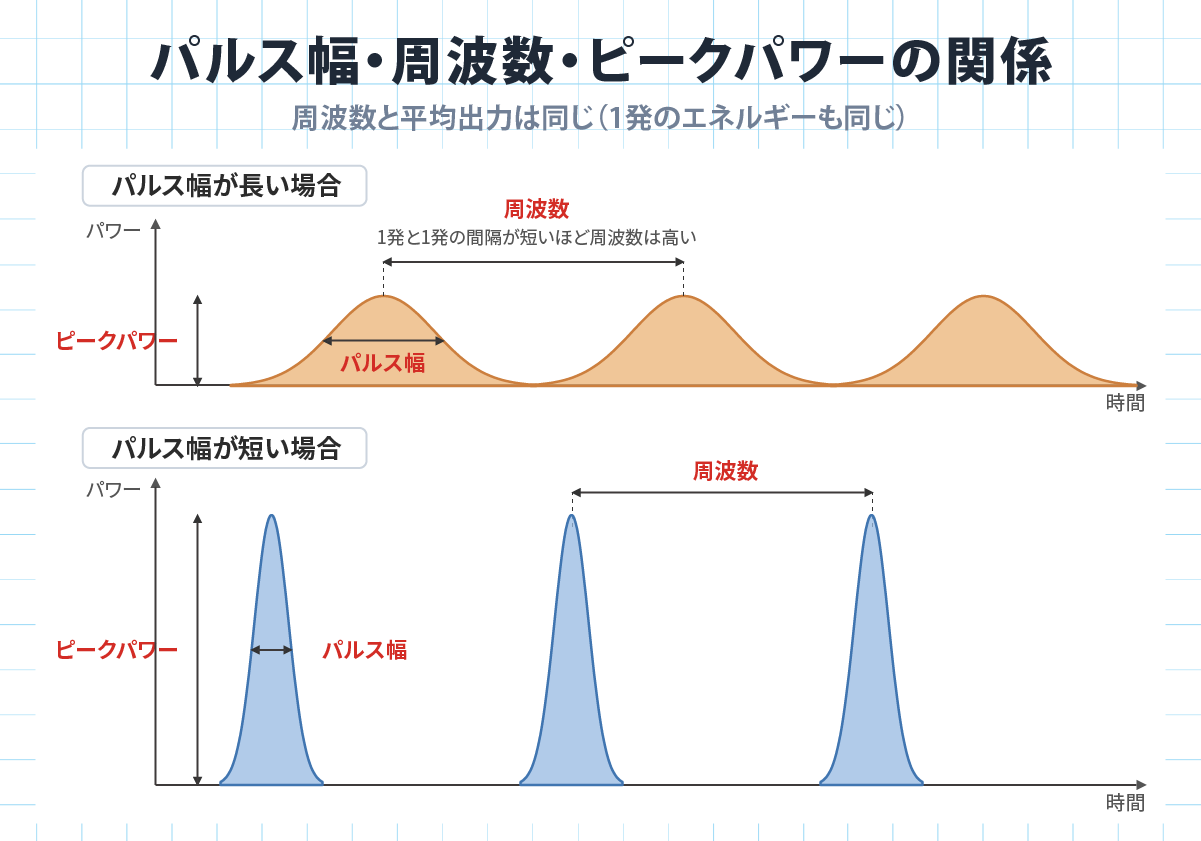
- パルス幅:1発のパルスが照射されている時間の長さです。単位はナノ秒(ns、10億分の1秒)で表されます。
- 周波数(繰り返し周波数):1秒間に打ち出されるパルスの数です。単位はkHz(キロヘルツ、1秒間に1,000発)です。
- ピークパワー:1発のパルスの瞬間的な強さです。平均出力(カタログに書かれる「20W」などの値)が「1秒間に出す光の総量」であるのに対し、ピークパワーは「その瞬間の強さ」を表します。
この3つには、次の関係があります。平均出力を周波数で割ると、1発あたりのエネルギー(パルスエネルギー)になります。そのパルスエネルギーをパルス幅で割ったものが、おおよそのピークパワーです。
平均出力÷周波数=1発あたりのエネルギー(パルスエネルギー)
パルスエネルギー÷パルス幅=ピークパワー
つまり、同じパルスエネルギーでも、パルス幅が短ければ短いほどピークパワーは高くなります。水鉄砲で同じ量の水を出すとき、一気に押せば勢いよく飛び、ゆっくり押せば弱く流れるのと同じです。この「短いパルスほど瞬間的に強い」という関係が、後の品質の話の土台になります。
両者の違いを一言でいえば「パルスのつくり方」
Qスイッチ型とMOPA型の違いを一言でまとめると、「エネルギーをためて一気に放つ」か、「小さな光を電気で描いてから増幅する」かの違いです。
この違いが、「パルス幅を変えられるかどうか」「周波数をどこまで上げられるか」という操作性の差を生み、最終的に印字品質の差となって現れます。次の章から、それぞれの仕組みを見ていきます。
Qスイッチ型の原理——共振器にエネルギーをためて一気に放つ
Qスイッチの仕組み:共振器の「損失」をスイッチで切り替える
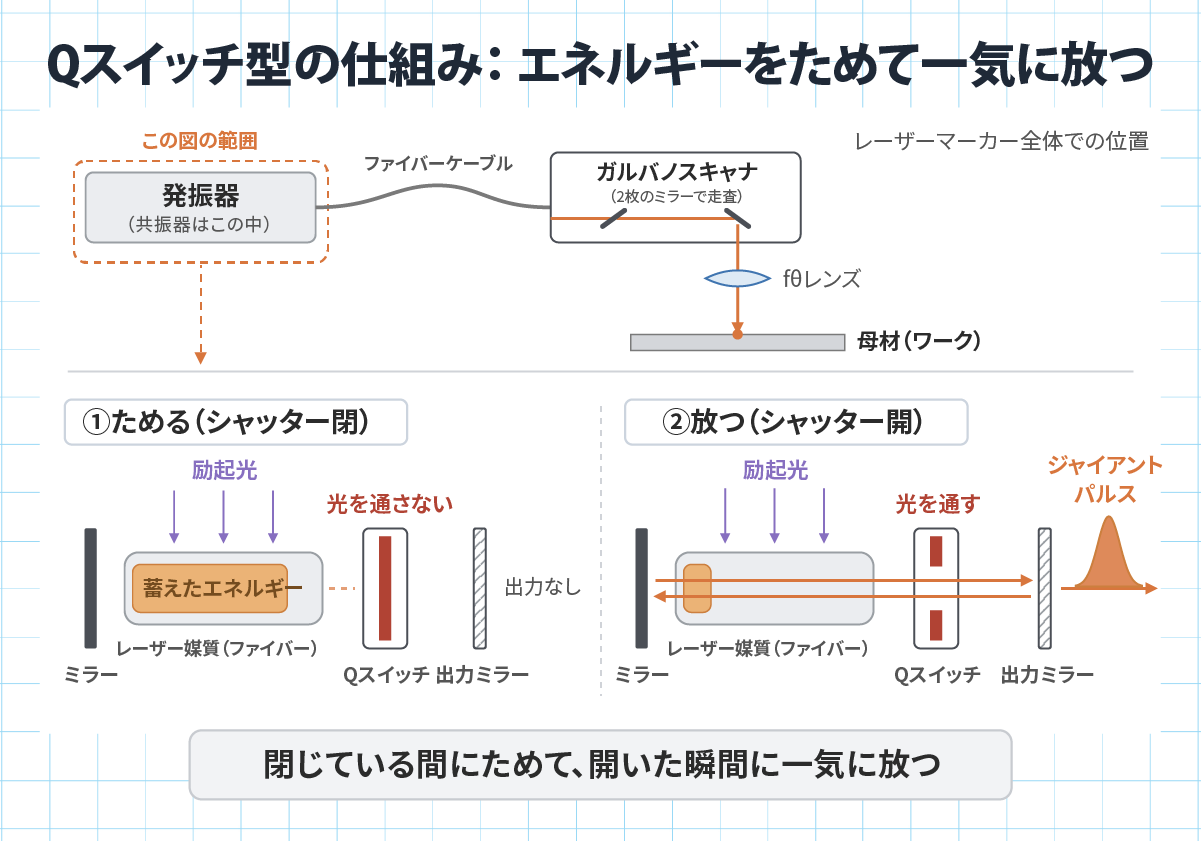
レーザー発振器の基本は「共振器」です。向かい合わせた2枚の鏡の間にレーザー媒質(ここではイッテルビウム添加ファイバー)を置き、外から励起光(れいきこう)と呼ばれる光を当てて媒質にエネルギーをためます。鏡の間で光が往復するたびに増幅され、一定以上になるとレーザー光として外へ出ていきます。
Qスイッチ型では、この共振器の中に「光のシャッター」にあたる素子を入れます。Qとは共振器の質(Quality)を表す値で、光の損失が少ない状態をQ値が高い、損失が多い状態をQ値が低いと呼びます。この損失を電気的に切り替える素子がQスイッチです。
Qスイッチの動作は2段階です。まずシャッターを閉じた状態(Q値が低い)で励起を続けます。光が往復できないのでレーザー発振は起こらず、媒質の中にエネルギーだけがどんどん蓄えられます。次にシャッターを一瞬で開く(Q値を高くする)と、蓄えられたエネルギーが一斉にレーザー光に変わり、短く強いパルスとなって放出されます。これを「ジャイアントパルス」と呼びます。
ダムの放流に例えるとわかりやすいかもしれません。ゲートを閉じて水をため(励起)、ゲートを一気に開ける(Q値の切り替え)ことで、普段の川の流れでは得られない勢いの水流(高いピークパワー)をつくり出す仕組みです。
なぜパルス幅が固定になるのか
ここで重要なのは、Qスイッチ型ではパルスの「形」を使用者が指定していない、という点です。シャッターを開けるタイミング(周波数)は電気信号で決められますが、開いた後にどれくらいの時間でエネルギーが放出されるかは、共振器の長さ、光が往復するのにかかる時間、媒質にためられたエネルギー量といった発振器の設計で決まります。
ダムの例でいえば、放流の勢いと時間はダムの構造で決まり、操作員が選べるのは「いつゲートを開けるか」だけ、ということです。
このため、Qスイッチ型のパルス幅は発振器ごとにほぼ固定で、マーカー用のファイバーレーザーでは一般に100ナノ秒前後から百数十ナノ秒程度の値をとります。使用者が調整できるのは周波数と出力が中心で、周波数も数十kHzから100kHz程度までの範囲に限られる機種が一般的です。
さらに、周波数を上げると1発ごとのエネルギーをためる時間が短くなるため、パルスエネルギーが減り、ピークパワーが下がります。ためたエネルギーが少ないとパルスの立ち上がりも緩やかになるため、パルス幅は広がります。ダムでいえば、ゲートを頻繁に開けると水がたまりきらず、1回の放流量が減って勢いも弱く、だらだらと流れる状態です。つまりQスイッチ型では、周波数・パルスエネルギー・パルス幅が互いに連動しており、ひとつを変えると他も一緒に変わってしまいます。これが、Qスイッチ型のパラメータ調整の自由度が限られる構造的な理由です。
ただし、仕組みがシンプルなぶん発振器の構成部品が少なく、価格を抑えやすいという利点があります。また低い周波数ではパルスエネルギーが大きくとれるため、金属表面を削り取るような一般的な刻印には十分な実力を持っています。
MOPA型の原理——小さな「種」の光を電気的に描き、増幅する
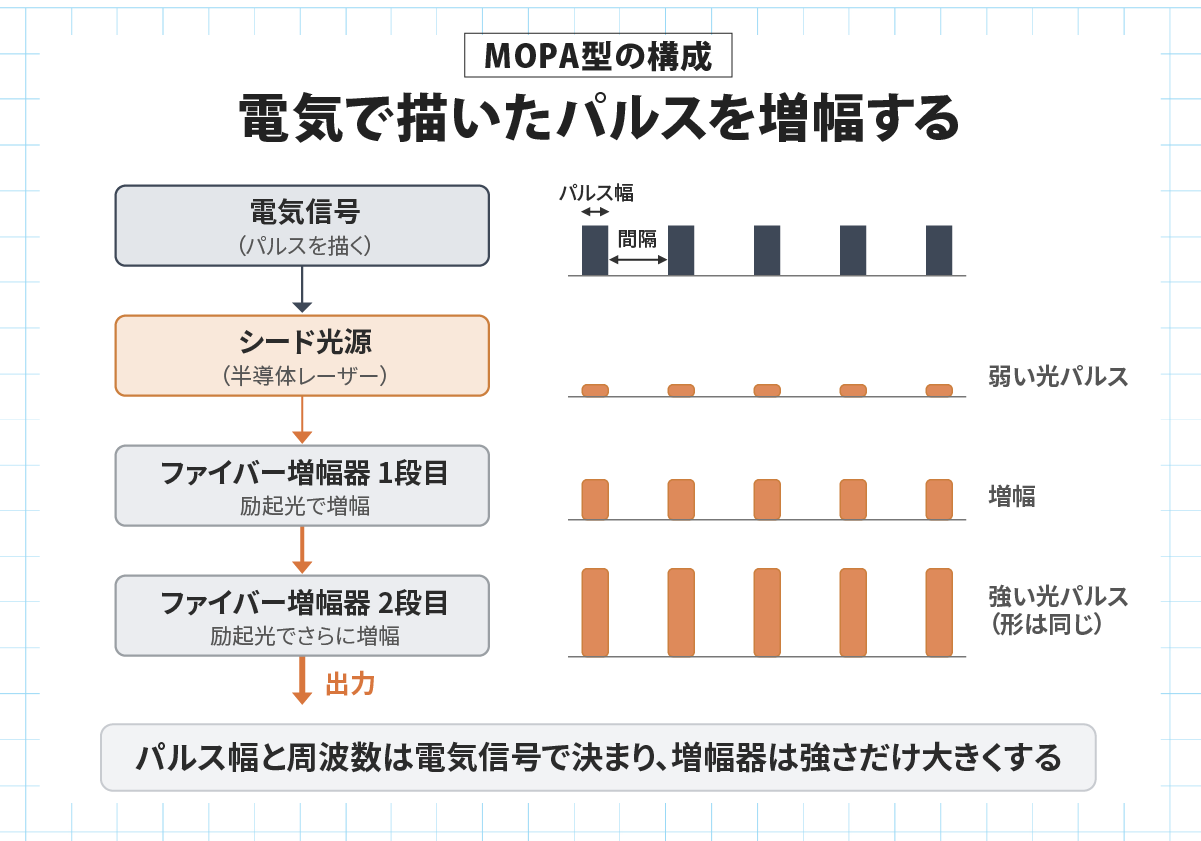
MOPAの構成:シード光源+ファイバー増幅器
MOPAは「Master Oscillator Power Amplifier(主発振器・出力増幅器)」の頭文字で、名前のとおり2つの部分からできています。
1つ目は主発振器、いわゆる「シード光源(種光源)」です。マーカー用のMOPAでは、小出力の半導体レーザーが使われます。半導体レーザーは電流を流せば光り、止めれば消える、応答の速い光源です。このシード光源を電気信号で直接ON/OFFして(これを直接変調と呼びます)、設計どおりの長さと間隔のパルスをつくります。
2つ目は出力増幅器です。シード光源がつくった微弱なパルスを、イッテルビウム添加ファイバーの増幅器に通し、必要な出力まで何段かに分けて増幅します。増幅器はパルスの形をほぼ保ったまま、強さだけを大きくする役割です。
マイクとアンプ、スピーカーの関係に似ています。何をどう話すか(パルスの形)を決めるのはマイクに向かう人(シード光源)で、アンプ(増幅器)はその声を大きくするだけです。声の大きさを変えても、話す内容や話す速さは変わりません。
パルス幅と周波数を独立に設定できる理由
MOPA型でパルス幅と周波数を独立に設定できるのは、パルスの形を決めているのが共振器の物理的な性質ではなく、シード光源に与える電気信号だからです。
電流を流す時間を長くすればパルス幅は長くなり、短くすれば短くなります。電流を流す間隔を変えれば周波数が変わります。この2つは電気的に別々の設定なので、「周波数はそのままでパルス幅だけ短くする」「パルス幅はそのままで周波数だけ上げる」といった操作が可能になります。
一般的なMOPA型のファイバーレーザーでは、パルス幅は数ナノ秒から数百ナノ秒まで、周波数は数kHzからMHz(1秒間に100万発)クラスまでの広い範囲で設定できます。Qスイッチ型のパルス幅がこの範囲の中の1点に固定されているのと比べると、設定の自由度の差は大きいといえます。
MOPA型にはもう2つ、見落とされがちな利点があります。ひとつは、高い周波数でもピークパワーを維持しやすいことです。Qスイッチ型のように「ためる時間」に依存しないため、周波数を上げても1発ごとの形が崩れにくいのです。もうひとつは、照射の1発目から安定したパルスが出せることです。Qスイッチ型では、印字の開始時に蓄積が進みすぎた1発目だけが強く出る現象が起こることがあり、線の書き出し部分が濃くなる原因になります。MOPA型はパルスを電気で描いているため、この問題が起こりにくく、均一な仕上がりを得やすくなります。
もちろん万能ではありません。シード光源と多段の増幅器を組み合わせる構成は部品点数が多く、Qスイッチ型より高価になります。また、パルス幅を極端に短くすると1発あたりのエネルギーは小さくなるため、短いパルスのまま深く彫り込むような加工には向きません。パラメータの自由度が高いということは、裏を返せば、素材ごとに適切な組み合わせを見つける手間がかかるということでもあります。
なぜパルス幅を調整できると印字品質が上がるのか
ここからが本記事の核心です。パルス幅を変えられると、なぜ印字の仕上がりが変わるのでしょうか。鍵になるのは「熱の広がり」です。
熱が広がる前に加工を終える——パルス幅と「熱の広がり」の関係
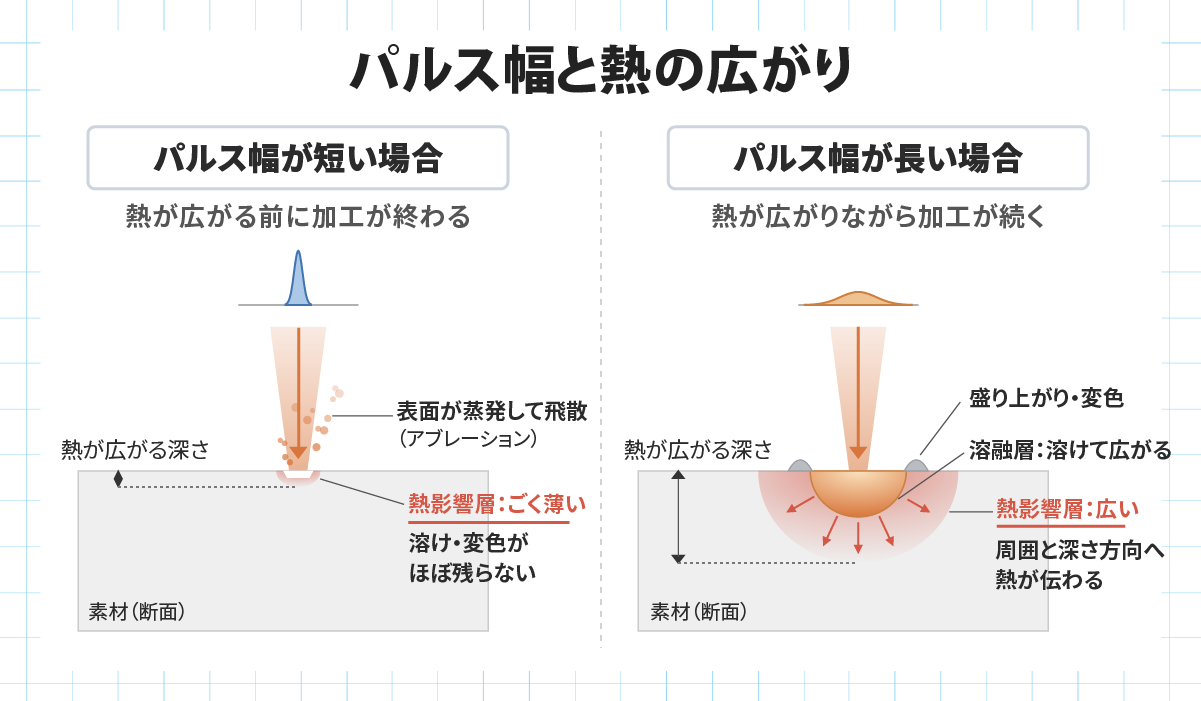
レーザー光が素材の表面に当たると、光のエネルギーは熱に変わります。この熱は、照射されている間に素材の内部や周囲へと伝わっていきます。熱が広がる距離は照射時間が長いほど大きくなり、照射時間が短ければごく表面にとどまります。
熱したフライパンに指先を触れる場面を想像してみてください。一瞬だけ触れれば熱さを感じるのは表面だけですが、押し当て続ければ熱は指の奥まで伝わります。レーザーのパルス幅も同じで、短いパルスでは熱が表面の薄い層に閉じ込められ、長いパルスでは周囲や深さ方向へ広がっていきます。
パルス幅が短いことの意味はもうひとつあります。前の章で見たとおり、同じエネルギーでもパルス幅が短いほどピークパワーが高くなります。ごく薄い表層に、ごく短い時間で高いエネルギーが集中するため、素材は溶ける段階を飛び越えて一気に蒸発・飛散します。この現象を「アブレーション」と呼びます。熱が周囲に伝わる前に加工が終わるため、加工した部分のまわりに溶けや変色の跡(熱影響層)がほとんど残りません。
一方、パルス幅が長いとピークパワーは低く、照射時間は長くなります。素材は蒸発するより先に溶け、熱は周囲へ伝わり、空気中の酸素と反応して酸化も進みます。溶けて盛り上がる、焦げて変色する、輪郭がにじむ、といった現象はこの熱の広がりが原因です。
短いパルス:熱影響を抑えた高精細・ハイコントラスト印字
短いパルスが向いているのは、熱が「邪魔になる」加工です。
樹脂への印字では、熱が広がると溶けて表面が盛り上がったり、焦げて周囲が茶色く変色したりします。短いパルスで表層だけを変質させれば、輪郭がシャープで、地の色とのコントラストが高い印字になります。
細い線や小さな文字の印字でも同じです。レーザーの焦点は細く絞られていますが、熱が周囲に広がれば線はその分だけ太くなります。短いパルスは熱の広がりを抑えるため、線幅がレーザーのスポットに近い細さで保たれ、小さな文字や2次元コードがつぶれにくくなります。
長いパルス:熱を"使う"加工(黒色化・発色・深彫り)
反対に、熱を積極的に利用したい加工もあります。
ステンレスを黒く印字する「黒色マーキング」は、表面を適度に加熱して酸化させ、光を吸収する微細な凹凸と酸化層をつくる加工です。熱が足りなければ黒くならず、入れすぎれば削れて白くなります。ちょうどよい熱の入れ方が必要で、ここでは長めのパルスが役に立ちます。
後述するカラーマーキングも、表面の酸化膜を狙った厚さにつくる加工ですから、熱の入れ方を細かく制御できることが前提になります。金属を深く彫り込む深彫りも、溶かして飛ばす量を稼ぐために、1発ごとのエネルギーが大きい長めのパルスが向いています。
つまり、短いパルスと長いパルスのどちらが優れているという話ではなく、加工の目的によって最適なパルス幅が異なる、ということです。パルス幅が固定の発振器では、その固定値が得意とする加工しかできません。パルス幅を変えられる発振器なら、同じ1台で「熱を避ける加工」と「熱を使う加工」の両方に最適な設定を選べます。これが、パルス幅を調整できると品質が上がる、ということの本当の意味です。
周波数と走査速度を組み合わせて「熱の入り方」を設計する
パルス幅は単独で働くわけではなく、周波数や走査速度と組み合わせて「素材にどう熱を入れるか」を決めます。
周波数は、1発あたりのエネルギーと発数のバランスを決めます。平均出力が同じなら、周波数を上げると1発のエネルギーは小さくなり、そのぶん発数が増えます。走査速度を周波数で割ると、パルスとパルスの間隔(打点のピッチ)になります。周波数が高く速度が遅いほど打点は重なり、同じ場所に繰り返し熱が入ります。
たとえば「短いパルス×高い周波数」の組み合わせでは、1発ごとの熱影響を小さく抑えながら、打点を密にして濃さを確保できます。熱を避けつつ、しっかり見える印字をつくる、樹脂や微細印字向けの基本的な考え方です。逆に「長いパルス×低い周波数」は1発ごとのエネルギーが大きく、深彫りのように材料を多く除去したいときの組み合わせになります。
周波数とパルス幅をそれぞれ変えたときに印字がどう変化するかは、「ABS樹脂で周波数とパルス幅を変えて検証した結果」で実際の加工サンプルとともに紹介しています。
素材別に見るMOPAの利点
ここまでの原理を、実際の素材に当てはめてみます。いずれも一般的な傾向であり、最適な設定値は素材のグレードや表面処理、機種によって異なります。
樹脂(ABSなど):溶けや変形を抑えてシャープに印字する
ABSやポリカーボネートなど、ファイバーレーザーの波長で印字できる樹脂は、金属に比べて熱に弱く、溶けやすい素材です。固定の長めのパルスでは、溶けによる盛り上がりや焦げ、輪郭のにじみが出やすくなります。
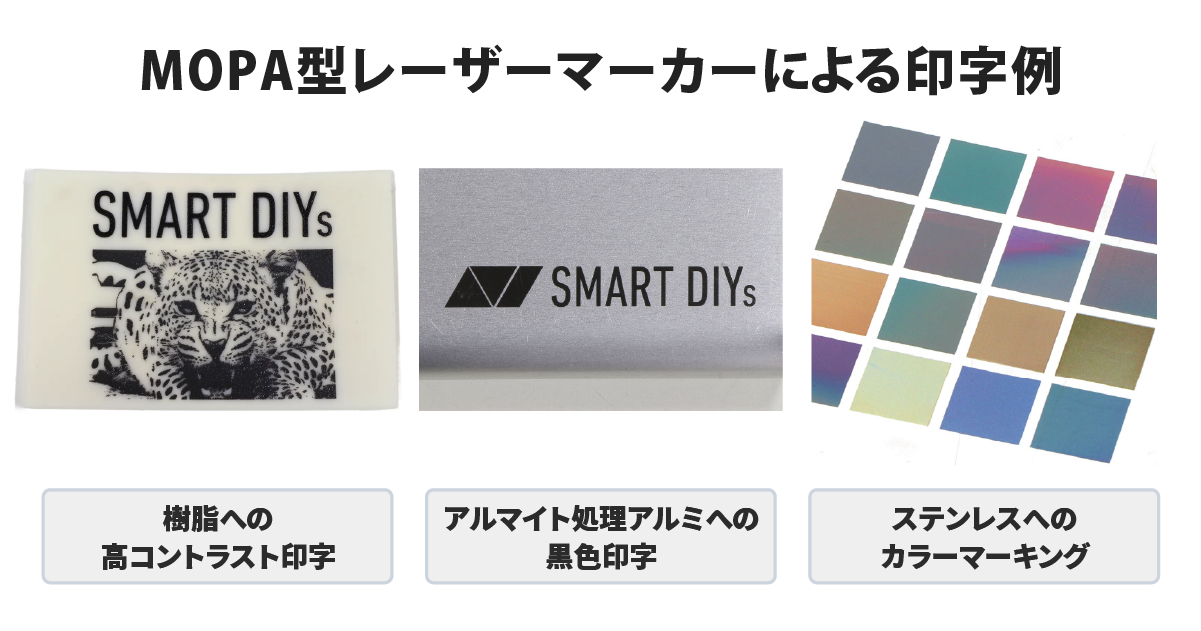
短いパルスと高い周波数の組み合わせでは、表層だけを変質させて発色させることができるため、輪郭がシャープで、地の色に対してコントラストの高い印字が得られます。樹脂のグレードによって反応は大きく異なりますが、設定の幅が広いぶん、対応できる樹脂の範囲も広がります。
アルマイト処理アルミ:皮膜を傷めずに黒く印字する
アルマイト処理されたアルミは、表面に硬い酸化皮膜をまとっています。パルス幅が固定の発振器では、皮膜を削り取って下地のアルミを露出させる印字が基本になり、仕上がりは白〜銀色になります。
一方、短いパルスで熱を皮膜の内部にとどめると、皮膜を削らずにその内部を変質させ、黒い印字をつくることができます。皮膜を残したままなので、印字部の耐食性や手触りを保ちやすいのも利点です。パルス幅が固定の発振器でも条件によっては黒色化できますが、皮膜の厚さや着色の違いに合わせて最適点を探す余地が少ないため、素材が変わると再現しにくい傾向があります。
ステンレス・チタン:酸化膜の厚みを制御するカラーマーキング
ステンレスやチタンの表面を適度に加熱すると、薄い酸化膜が形成されます。この膜の厚さによって、光の干渉で見える色が変わります。シャボン玉や水面の油膜が虹色に見えるのと同じ「薄膜干渉」の原理です。
狙った色を出すには、膜の厚さをナノメートル単位で再現よく制御する必要があります。パルス幅・周波数・走査速度の組み合わせで熱の入れ方を細かく調整できるMOPA型は、この加工に向いています。なお、カラーマーキングは条件を探る試行錯誤に時間がかかり、加工速度も通常の黒色印字より遅くなる点は、導入前に把握しておきたいところです。パラメータの変え方による色の変化の傾向は「MOPA型でのカラーマーキングのパラメータと発色傾向」にまとめています。
微細文字・細線:線幅の広がりを抑える
部品に印字する2次元コードや極小のロット番号は、人ではなく読み取り機が判定します。線がにじんで太くなると、セルの境界が曖昧になり、読み取りエラーの原因になります。
短いパルスで熱影響を抑えれば、線幅の広がりが小さくなり、同じ大きさのコードでもセルの輪郭がはっきりします。限られた面積に多くの情報を印字しなければならない電子部品や医療機器の分野で、MOPA型が選ばれる理由のひとつです。
Qスイッチで十分なケース、MOPAを選ぶべきケース
最後に、どちらを選ぶかの判断基準を整理します。
Qスイッチ型が向いている加工
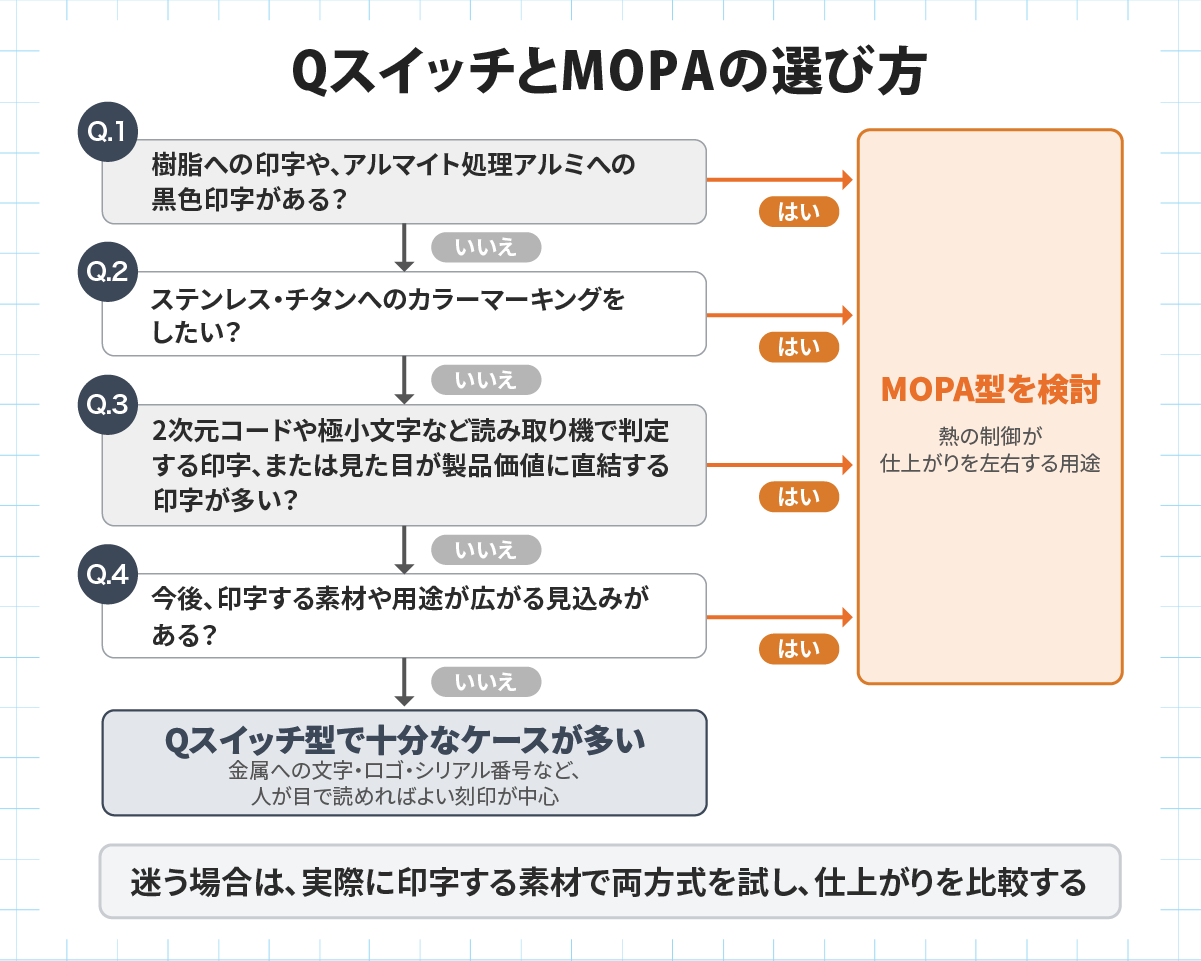
金属への文字・ロゴ・シリアル番号の刻印のように、人が目で読めれば良い用途であれば、Qスイッチ型で十分なケースが多いといえます。ステンレスや鉄、真鍮などへの一般的な刻印は、固定のパルス幅でも十分に濃く、はっきりとした仕上がりが得られます。
深彫りのように材料を多く除去する加工も、低い周波数で大きなパルスエネルギーが得られるQスイッチ型が得意とする分野です。対象素材が金属に限られ、印字内容も標準的であれば、構造がシンプルで価格を抑えやすいQスイッチ型は合理的な選択になります。
MOPA型を選ぶ判断基準
次のいずれかに当てはまる場合は、MOPA型を検討する価値があります。
- 樹脂への印字で、溶けや焦げのないシャープな仕上がりが求められる
- アルマイト処理アルミに、皮膜を残したまま黒く印字したい
- ステンレスやチタンへのカラーマーキングを行いたい
- 2次元コードや極小文字など、読み取り機で判定される印字が多い
- 印字の見た目そのものが製品の価値に直結する(ブランド品、医療機器、精密部品など)
- 印字対象の素材が多岐にわたり、将来の用途拡張を見込んでいる
迷う場合は、実際に印字する素材を使って両方式で試し、仕上がりを比較するのが確実です。レーザーマーカーを含むレーザー彫刻機全般の選定ポイントは「レーザー彫刻機(レーザーマーカー)全般の選び方」も参考になります。
まとめ
Qスイッチ型は共振器にエネルギーをためて一気に放つ方式で、パルス幅は発振器の設計で決まり、固定です。MOPA型はシード光源が電気信号で描いたパルスを増幅器で強くする方式で、パルス幅と周波数を独立に設定できます。
パルス幅が短いほど熱が表層にとどまり、溶けや変色のない高精細な印字ができます。長いパルスは熱を使う黒色化や発色、深彫りに向きます。加工の目的ごとに最適なパルス幅は異なるため、それを選べることが、MOPA型の印字品質の高さにつながっています。
人が読めればよい金属への刻印ならQスイッチ型で十分なことが多く、樹脂・アルマイト・カラーマーキング・微細印字など、熱の制御が仕上がりを左右する用途ではMOPA型が選択肢になります。