レーザー溶接機を導入し、溶接ワイヤーを買おうと通販サイトを開くと、「YGW12」「YS308」「A5356」といった記号が並んでいます。どれを選べばよいのか、判断に迷う場面です。
レーザー溶接のワイヤーは、種類・径・巻き形状の3つを順に決めていけば選べます。本記事では、ワイヤーが必要になる場面から、母材別の種類、径の考え方、購入前の確認点までを順に解説します。
なお、対象はワイヤー送給装置を使うハンディ型のファイバーレーザー溶接機です。金型補修などで極細のワイヤーを手で添える精密レーザー溶接は扱いません。
レーザー溶接でワイヤーが必要になる場面
レーザー溶接は「ワイヤーなし」が基本
半自動溶接では、ワイヤーそのものが電極を兼ねているため、ワイヤーなしでは溶接できません。一方、レーザー溶接は光で母材同士を直接溶かして接合します。溶加材を足さないこの方法を「共付け(ともづけ)」と呼びます。
突き合わせの精度がよい薄板であれば、共付けだけで十分に溶接できます。つまりレーザー溶接では、ワイヤーは「必ず使うもの」ではなく「必要な場面で足すもの」です。まず、ワイヤーが要る場面かどうかを見極めます。
ワイヤーを使うべき4つの場面
1. 母材の間に隙間がある
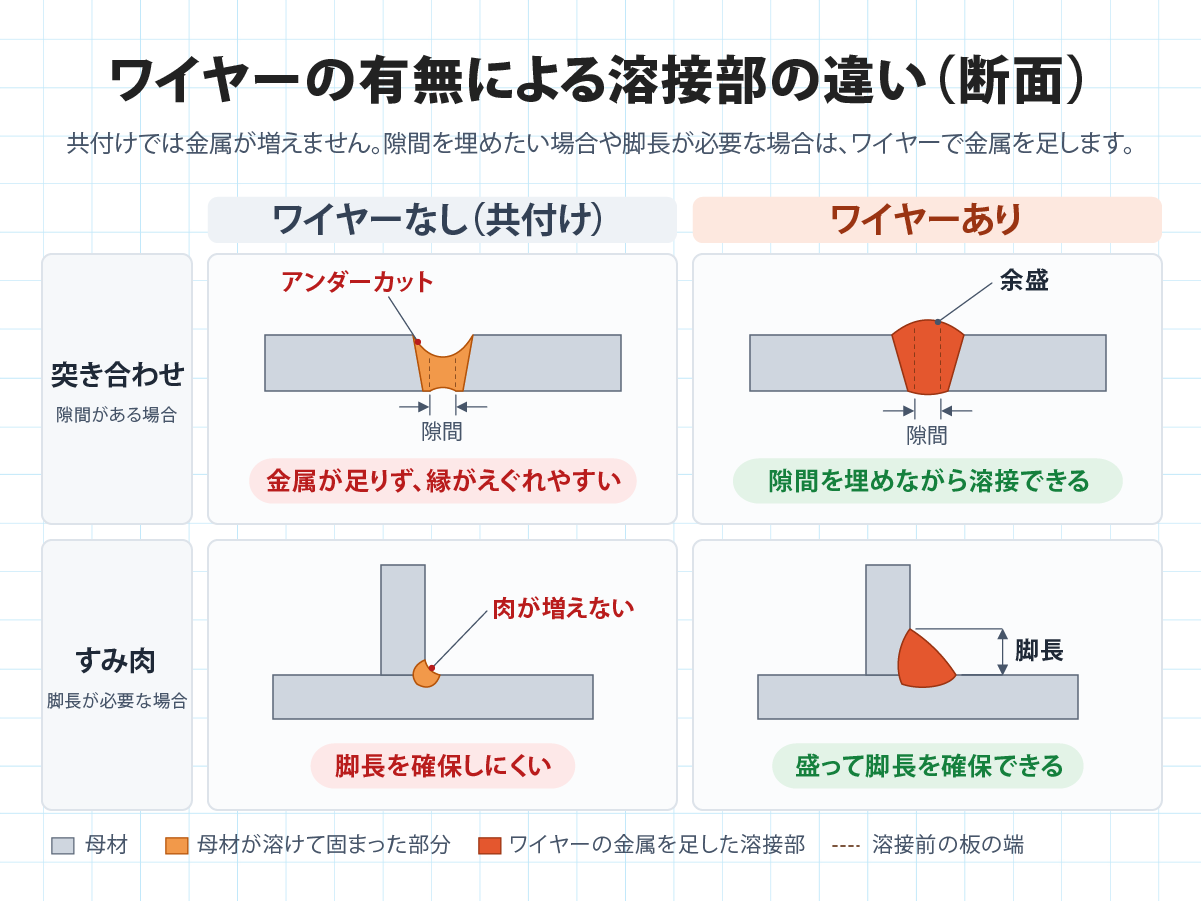
レーザー光はアークに比べて極端に細いため、母材の間に隙間があると光が通り抜けてしまいます。レーザーを左右に振るスイング機能である程度は補えますが、隙間が広がるとビードの縁がえぐれる「アンダーカット」が出やすくなります。ワイヤーで金属を足せば、隙間を埋めながら溶接できます。ワイヤーなしでどこまで溶接できるかは、母材に隙間がある場合の溶接の検証が参考になります。
2. 脚長や余盛が必要
すみ肉溶接では、ビードの断面の大きさ(脚長)が強度を左右します。共付けは母材を溶かすだけで肉が増えないため、脚長を確保したい場合はワイヤーで盛る必要があります。突き合わせ溶接で、表面を母材より少し盛り上げたい(余盛をつけたい)場合も同様です。
3. 割れを抑えたい
アルミニウム合金の一部は、溶けた金属が固まるときに割れやすい性質があります。成分の異なるワイヤーを足して溶接部の成分を調整すると、割れを抑えられます。
4. 異なる金属をつなぐ
ステンレスと鉄(軟鋼)のように異なる金属を溶接する場合、溶接部は両方の成分が混ざった状態になります。混ざった結果が脆い組織にならないよう、ワイヤーで成分を補います。
ワイヤーを使うと変わること
ワイヤーを使うと、次の3点が変わります。
- 溶接速度が下がる:レーザーのエネルギーの一部がワイヤーを溶かすのに使われるため、同じ出力ならトーチを動かす速度を落とす必要があります。
- ビードが太くなる:足した金属の分だけ、ビードの幅と高さが増えます。
- 材料費が加わる:ワイヤー代がランニングコストに加わります。金額の目安はランニングコストの試算で確認できます。
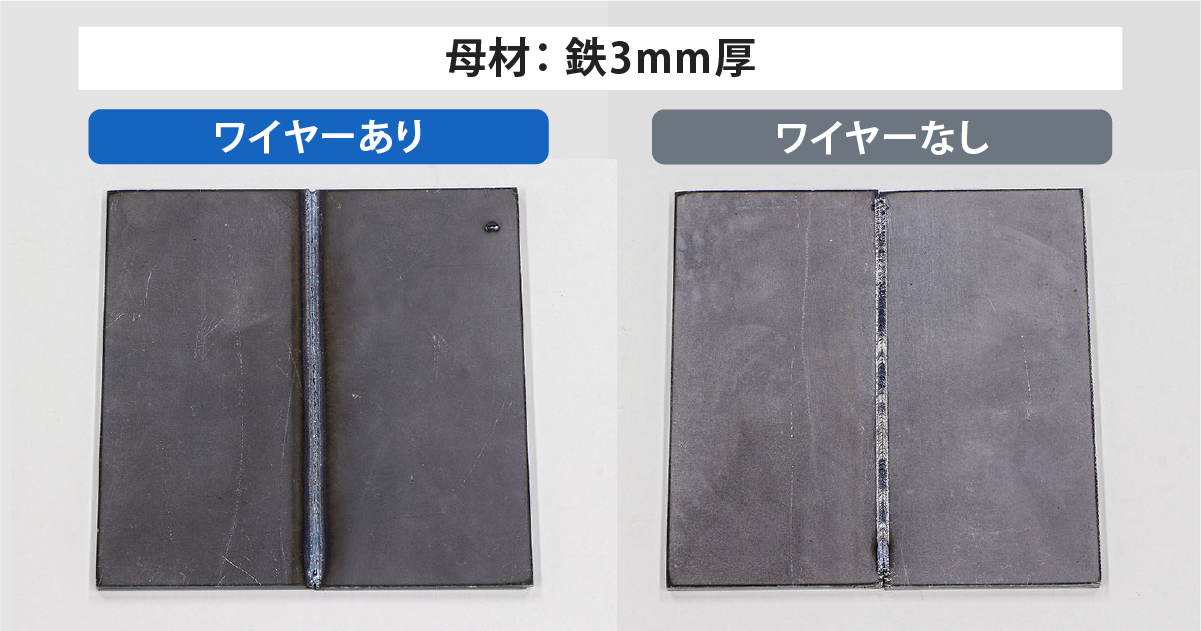
外観を優先する薄板の突き合わせは共付け、隙間や強度が問題になる箇所はワイヤーあり、という使い分けが基本です。仕上がりの違いは、鉄の溶接結果、ステンレスの溶接結果、アルミの溶接結果で、ワイヤー使用と不使用を並べて確認できます。
ワイヤー選びは「種類・径・巻き形状」の3つで決まる
ワイヤーを選ぶときに決めることは3つです。種類(材質)は母材から、径は盛りたい量から、巻き形状は送給装置から決まります。この順に見ていきます。
使えるのはソリッドワイヤー
溶接ワイヤーは、構造によって2種類に分かれます。
- ソリッドワイヤー:中心まで同じ金属でできた、針金状のワイヤー
- フラックス入りワイヤー:金属の筒の中に、フラックスと呼ばれる粉末を詰めたワイヤー
レーザー溶接機で使うのはソリッドワイヤーです。フラックスは、アークを安定させたり、溶接部を覆うスラグ(かす)を作ったりするための材料で、アーク溶接を前提に設計されています。アークのないレーザー溶接ではその役割を果たせず、スラグやヒューム(煙状の微粒子)を増やす原因になります。
家庭用の半自動溶接機向けに「ノンガス用」として売られているワイヤーは、フラックス入りです。通販サイトでは目につきやすいため、誤って選ばないよう注意が必要です。
種類は「母材と同じ系統」が原則
ワイヤーの種類は、母材と同じ系統から選ぶのが原則です。鉄には軟鋼用、ステンレスにはステンレス用、アルミにはアルミ用を使います。成分が母材に近いワイヤーを使えば、溶接部の強度や耐食性が母材と大きく変わりません。
なお、本記事でいう「鉄」は、SPCCやSS400といった一般的な鋼板(軟鋼)を指します。鋳鉄は性質が大きく異なるため、含みません。
例外は、異なる金属をつなぐ場合と、アルミの一部の合金です。この2つは、母材と違う成分のワイヤーをあえて選びます。詳しくは次の章で扱います。
アーク溶接用カタログの読み方
市販の溶接ワイヤーは、アーク溶接での使用を前提に作られています。そのため、カタログや通販サイトの仕様欄には、レーザー溶接では判断材料にならない項目が多く含まれます。
| 仕様欄の項目 | レーザー溶接での扱い |
|---|---|
| 規格記号(JIS記号) | 見る。材質を表し、母材との対応を判断する |
| ワイヤー径 | 見る。盛る量と、送給装置の対応径で決める |
| スプールの寸法・重量 | 見る。送給装置に取り付けられるかを確認する |
| 適正電流・電圧 | 決め手にしない。アークを安定させるための条件 |
| 溶接姿勢 | 決め手にしない。アーク溶接での作業性を示す項目 |
| シールドガスの種類(炭酸ガス用など) | 決め手にしない。アーク溶接での組み合わせを示す項目 |
見るべき項目は、規格記号・径・スプールの3つに絞れます。
母材別・溶接ワイヤーの種類の選び方
扱う母材が鉄・SUS304・A5052であれば、次の3種類を揃えれば大半の溶接に対応できます。
| 母材 | 選ぶワイヤー |
|---|---|
| 鉄 | 軟鋼用ソリッドワイヤー(YGW12など) |
| SUS304 | 308系のステンレス用ワイヤー(YS308など) |
| A5052 | A5356のアルミ用ワイヤー |
ステンレスではSUS304、アルミではA5052が使われる場面が多いため、まずこの3種類から始めるのが現実的です。これ以外の母材を扱う場合や、異なる金属をつなぐ場合は、以下の各項で確認できます。
鉄(軟鋼・SPCC・SS400)
鉄の溶接には、「軟鋼用」と表記されたソリッドワイヤーを選びます。通販サイトでは「軟鋼用」「軟鋼・高張力鋼用」といった分類で売られており、「鉄用」という名前では見つかりません。
JIS(JIS Z 3312)の記号では、YGW12やYGW11が代表的です。両者の違いは主にアーク溶接での使い方にあり、YGW12は小さな電流での薄板向け、YGW11は大きな電流での厚板向けとされています。レーザー溶接では、この違いは決め手になりません。細い径の品ぞろえが多いYGW12が選びやすいでしょう。
亜鉛めっき鋼板
亜鉛めっき鋼板も、ワイヤーは鉄と同じ軟鋼用を使います。めっきは表面の薄い層で、母材そのものは鋼だからです。
ただし、亜鉛めっき鋼板は、亜鉛の蒸気によって気孔(溶接部にできる小さな空洞)が出やすい材料です。これはワイヤーを変えても解決しません。板の間に隙間を設けるなどの対処が必要で、詳しくはレーザー溶接に適した素材・適さない素材で解説しています。
ステンレス鋼
ステンレスは、母材の鋼種に合わせてワイヤーを選びます。JIS(JIS Z 3321)の記号と母材の対応は次のとおりです。
| 母材 | ワイヤーの記号 |
|---|---|
| SUS304 | YS308 |
| SUS304L | YS308L |
| SUS316・SUS316L | YS316L |
SUS304に「308」を使うのは誤りではありません。308系は、溶接部が割れにくくなるよう、SUS304よりも合金成分をやや多めに調整したワイヤーです。
記号の末尾の「L」は、炭素を少なくした低炭素タイプを表します。ステンレスは溶接の熱で耐食性が下がることがあり、低炭素タイプはこれを抑えられます。耐食性を重視する用途では、L付きを選びます。
SUS430などのフェライト系ステンレスは、用途によって適したワイヤーが分かれます。溶接材料メーカーの推奨を確認するのが確実です。
アルミニウム合金(A5356とA4043の使い分け)
アルミ用のワイヤーは、JIS(JIS Z 3232)のA5356とA4043が代表的です。スプール巻きのワイヤーは、記号の末尾に「-WY」が付きます。
A5356は、マグネシウムを約5%含むワイヤーです。A5052をはじめとする5000系の溶接で使われ、A6061などの6000系にも使えます。アルミ用のなかでも特に広く使われており、迷った場合の第一候補になります。
A4043は、シリコンを約5%含むワイヤーです。溶けた金属が流れやすく、固まるときの割れが起きにくいのが特長です。割れやすい6000系で効果を発揮します。
| A5356 | A4043 | |
|---|---|---|
| 主な添加元素 | マグネシウム(約5%) | シリコン(約5%) |
| 向いている母材 | 5000系、6000系 | 6000系、鋳物 |
| 強み | 強度が高い/アルマイト後の色が母材に近い/腰があり送給しやすい | 割れにくい/溶けた金属が流れやすい |
| 注意点 | 割れを抑える効果はA4043に及ばない | アルマイト後に溶接部が黒ずむ/強度はやや低い/マグネシウムの多い5000系には不向き |
判断の目安は2つです。母材が5000系なら、A5356を選びます。6000系の場合、溶接後にアルマイト処理(表面に酸化皮膜を作る処理)をするならA5356、割れが出るならA4043を試します。
なお、6000系は母材だけを溶かすと割れやすいため、ワイヤーを十分に送ることが前提になります。銅を含む2000系のように、割れやすく溶接そのものが難しい合金もあります。
ステンレスと鉄などの異材溶接
SUS304と鉄をつなぐ場合は、309系のステンレス用ワイヤー(YS309、YS309L)を選びます。SUS304用の308系ではない点に注意が必要です。
理由は「希釈」にあります。溶接部では、ワイヤーと両側の母材が溶けて混ざります。鉄が混ざると、その分だけ溶接部のクロムとニッケルが薄まります。308系のワイヤーでは、薄まった結果として硬く脆い組織ができ、割れやすくなります。309系はクロムとニッケルをあらかじめ多く含んでいるため、薄まっても粘りのある組織を保てます。
共付けでは成分を補えないため、強度が求められる箇所の異材溶接では、ワイヤーを使うほうが安全です。
アルミと鉄、銅とステンレスといった組み合わせには、ワイヤーの選び方だけでは解決できない難しさがあります。組み合わせごとの考え方は、異種金属を溶接する際の注意点を参照してください。
母材別ワイヤー早見表
ここまでの内容を一覧にまとめます。
| 母材 | ワイヤーの種類 | JIS記号の例 | 補足 |
|---|---|---|---|
| 鉄(軟鋼・SPCC・SS400) | 軟鋼用ソリッドワイヤー | YGW12、YGW11 | 細い径が揃うYGW12が選びやすい |
| 亜鉛めっき鋼板 | 軟鋼用ソリッドワイヤー | YGW12、YGW11 | 気孔への対処は別途必要 |
| SUS304 | ステンレス用(308系) | YS308、YS308L | 耐食性を重視するならL付き |
| SUS316 | ステンレス用(316系) | YS316L | ― |
| A5052など5000系 | アルミ用 | A5356-WY | ― |
| A6061・A6063など6000系 | アルミ用 | A5356-WY、A4043-WY | アルマイトするならA5356、割れ対策はA4043 |
| ステンレス×鉄 | ステンレス用(309系) | YS309、YS309L | 308系は使わない |
| 銅・真鍮 | 銅・銅合金用 | 合金により異なる | 溶接そのものの難易度が高い |
| チタン | チタン用 | 材質により異なる | 溶接部の酸化対策が前提 |
銅・真鍮やチタンにも専用のワイヤーがありますが、溶接そのものの難易度が高い材料です。ワイヤーを選ぶ前に、溶接できる条件かどうかの確認が先になります。
ワイヤー径(太さ)の選び方
種類が決まったら、次は径です。ハンディ型のレーザー溶接機では、0.8〜1.2mmの径がよく使われます。
盛りたい量と隙間の大きさから決める
径選びの基本は単純です。多く盛りたいなら太い径、少なくてよいなら細い径を選びます。
| 細い径 | 太い径 | |
|---|---|---|
| 向いている場面 | 盛る量が少ない/ビードを細く仕上げたい | 多く盛りたい/隙間が大きい/脚長を出したい |
| 注意点 | 腰が弱く、送給が不安定になりやすい | 溶かすのに出力が要り、母材の溶け込みが浅くなりやすい |
径の違いは、見た目以上に盛る量に影響します。ワイヤーの断面積は径の2乗に比例するため、同じ速度で送った場合、1.0mmから1.2mmに変えると金属の量は約1.4倍、0.8mmから1.2mmでは2倍以上になります。
レーザー出力・スイング幅との関係
太いワイヤーほど、溶かすのに多くのエネルギーが必要です。出力に余裕がないまま太いワイヤーを使うと、ワイヤーが溶け残ったり、母材の溶け込みが浅くなったりします。
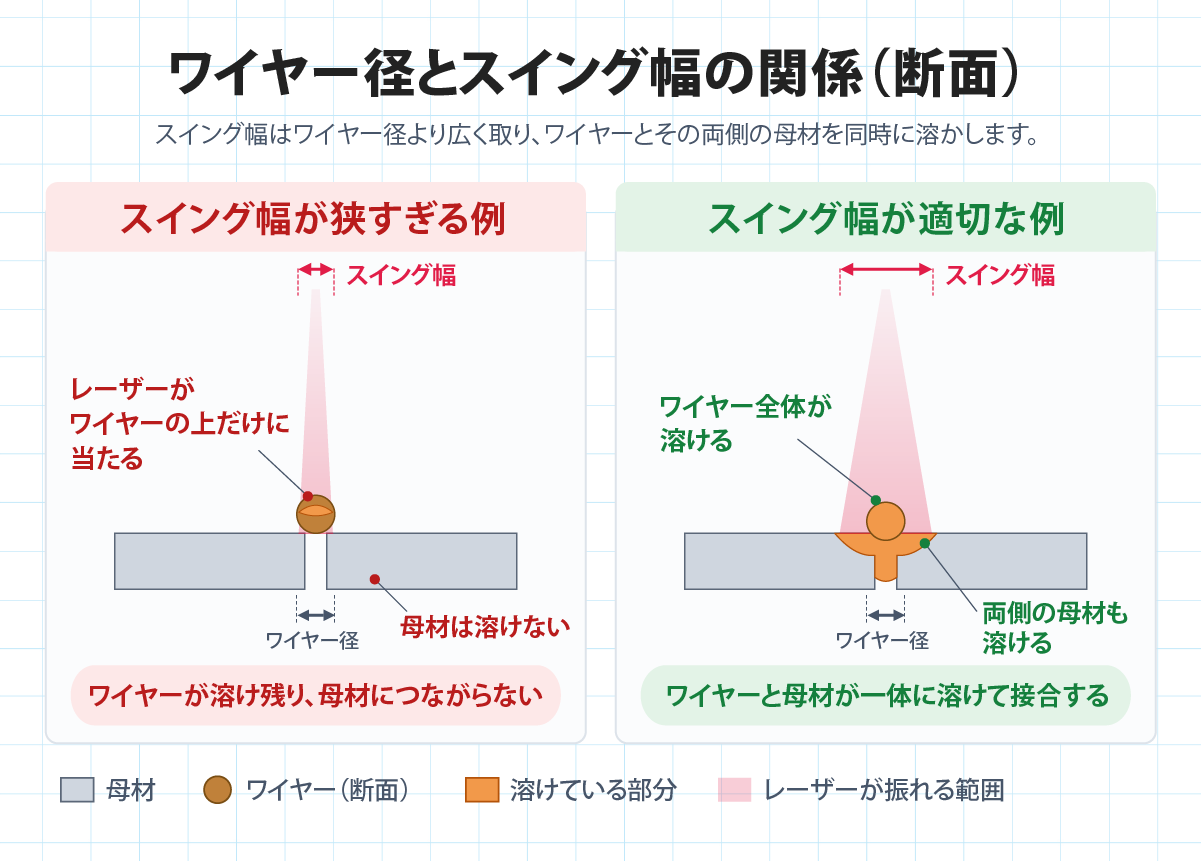
スイング幅との関係も重要です。スイングとは、レーザーの照射点を左右に細かく振る機能で、ウォブリングとも呼ばれます。振る幅は、ワイヤーの径より広く設定します。ワイヤーと、その両側の母材を同時に溶かすためです。
逆にいえば、ビードの幅はワイヤーが溶ける幅より細くはできません。スイング幅を変えたときのビード幅の比較では、径1.0mmのワイヤーを使った場合、スイング幅を狭めてもビード幅が一定以下にならないことが確認できます。細いビードに仕上げたい場合は、径そのものを細くします。
送給速度とのバランス
ハンディ型のレーザー溶接では、トーチはワイヤーが送られる速さに合わせて動かします。ワイヤーの先端は常に溶融池に当たっていて、ワイヤーが出る位置はノズルで固定されているためです。手が送給より遅いと、溶けきらないワイヤーが母材に突き当たってトーチを押し返し、送給ケーブルの中で詰まる原因になります。逆に速すぎると、ワイヤーが溶融池から外れます。
つまり、溶接速度はほぼ送給速度で決まります。その結果、1mm進むごとに盛られる金属の量は、送給速度の設定にかかわらず、ほぼワイヤーの断面積で決まります。
1mmあたりに盛れる量 ≒ ワイヤーの断面積
たとえば、板厚2mmの突き合わせで隙間が0.5mmある場合、埋めたい断面積は 2mm × 0.5mm = 1.0mm² です。径1.0mmのワイヤー(断面積 約0.79mm²)では足りず、径1.2mm(約1.13mm²)なら隙間を埋められる計算になります。実際には余盛の分も加わるため、この数値は径を選ぶときの目安として使います。
送給速度の設定で変わるのは、盛る量ではなく作業の速さです。送給を速くすればその分速く溶接できますが、時間あたりに溶かすワイヤーと母材が増えるため、より大きな出力が必要になります。出力が足りないと、ワイヤーの溶け残りや溶け込み不足が出ます。取扱説明書等の推奨値を出発点に、試し溶接で調整します。
1本のワイヤーでは盛る量が足りない場合は、径を太くするか、ワイヤーを2本同時に送るデュアルワイヤーフィーダーを使います。
購入前に確認したい3つの実務ポイント
種類と径が決まっても、送給装置に合わなければ使えません。購入前に、次の3点を確認します。
スプールの寸法と重量
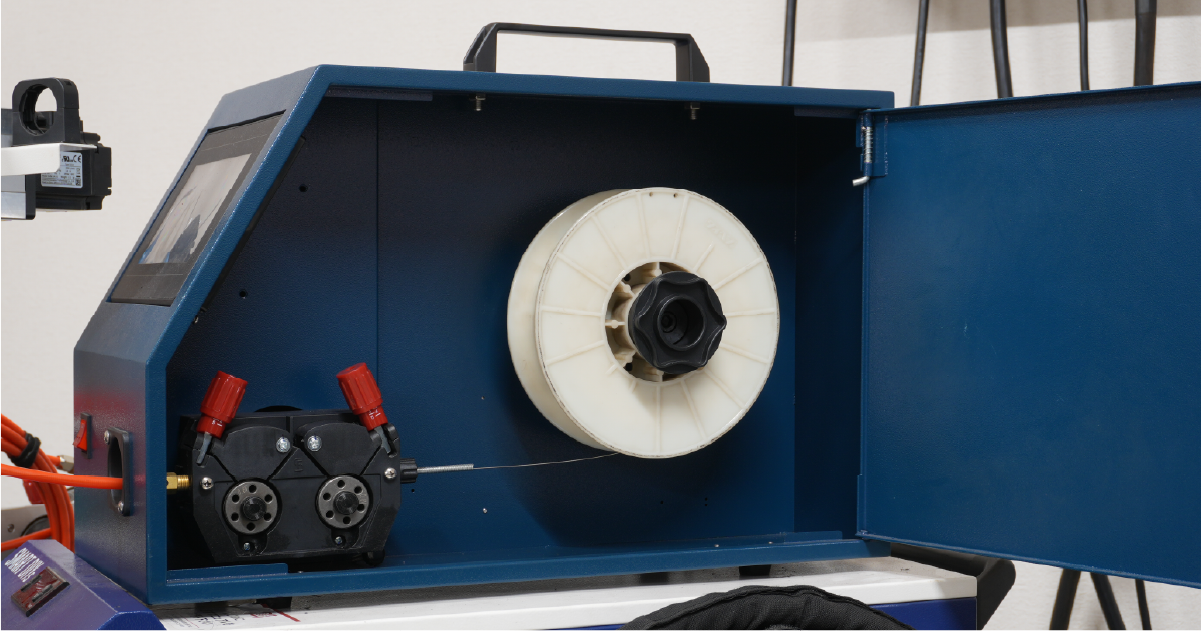
ワイヤーは、スプール(巻き枠)に巻かれた状態で売られています。産業用として一般的なのは5kg・10kg・20kgなどの巻きで、中心の軸穴は直径50mm前後です。
一方、家庭用の半自動溶接機向けには、1kg前後の小型スプールがあります。こちらは外径が100mm前後、軸穴が16mm前後と寸法がまったく異なり、産業用の送給装置には取り付けられない場合があります。少量で安価なため通販で目につきますが、購入前に軸穴の径と対応重量を確認します。当社のレーザー溶接機の場合は、対応するワイヤー径・重量・スプール内径に記載しています。
また、同じ材質でも、長さ1m前後の棒状で売られているTIG溶接用の溶加棒は、送給装置では使えません。スプール巻きのワイヤーを選びます。
重量は、使用頻度に合わせます。使い切るまでに時間がかかると、保管中に錆びたり湿気を吸ったりします。使用量が少ない場合は、小さい巻きが向いています。
径に合ったノズルと送給ローラー
ワイヤーの出口に付く送給ノズルと、ワイヤーを押し出す送給ローラーの溝は、径ごとに適合する部品が決まっています。径を変えたときは、これらの部品も合わせて交換します。合っていないと、ワイヤーが詰まったり、狙った位置からずれたりします。ノズルの種類は、トーチの付属品で確認できます。
アルミのワイヤーは、鉄やステンレスに比べて柔らかく、送給ケーブルの途中で折れ曲がって詰まる「座屈」を起こしやすい材料です。径は1.0mm以上を目安にし、送給ケーブルを急な角度で曲げないようにします。
保管と表面の状態
ワイヤーの表面の状態は、溶接部の品質に直結します。軟鋼用ワイヤーの錆や、アルミのワイヤーが吸った湿気は、気孔の原因になります。
開封後は袋に戻し、乾燥した場所で保管します。長期間使わない場合は、送給装置に掛けたままにせず、取り外して保管するのが安心です。
ワイヤーが原因になりやすい不具合と見直しポイント
ワイヤーを使った溶接でうまくいかないときは、症状から原因を絞り込めます。
| 症状 | ワイヤー側で疑う点 |
|---|---|
| ワイヤーが溶け残る・母材に突き当たる | 径が太すぎる/送給が速すぎる/スイング幅が狭い |
| ビードが盛り上がり、溶け込みが浅い | 送給量が多すぎる |
| アンダーカットが出る | 送給量が足りない |
| アルミの溶接部が割れる | ワイヤーの種類が母材に合っていない/送給量が足りない |
| 異材溶接部が割れる | 希釈を見込んだワイヤー(309系)になっていない |
| 気孔が多い | ワイヤーの錆・汚れ・吸湿 |
| 送給が途中で止まる | アルミのワイヤーの座屈/ノズル径の不一致 |
気孔や変色は、シールドガスや母材表面の汚れが原因のこともあります。ガスの種類による違いは、アシストガスの検証にまとめています。
まとめ
レーザー溶接のワイヤーは、「必要な場面か」「種類」「径」「巻き形状」の順に決めていきます。
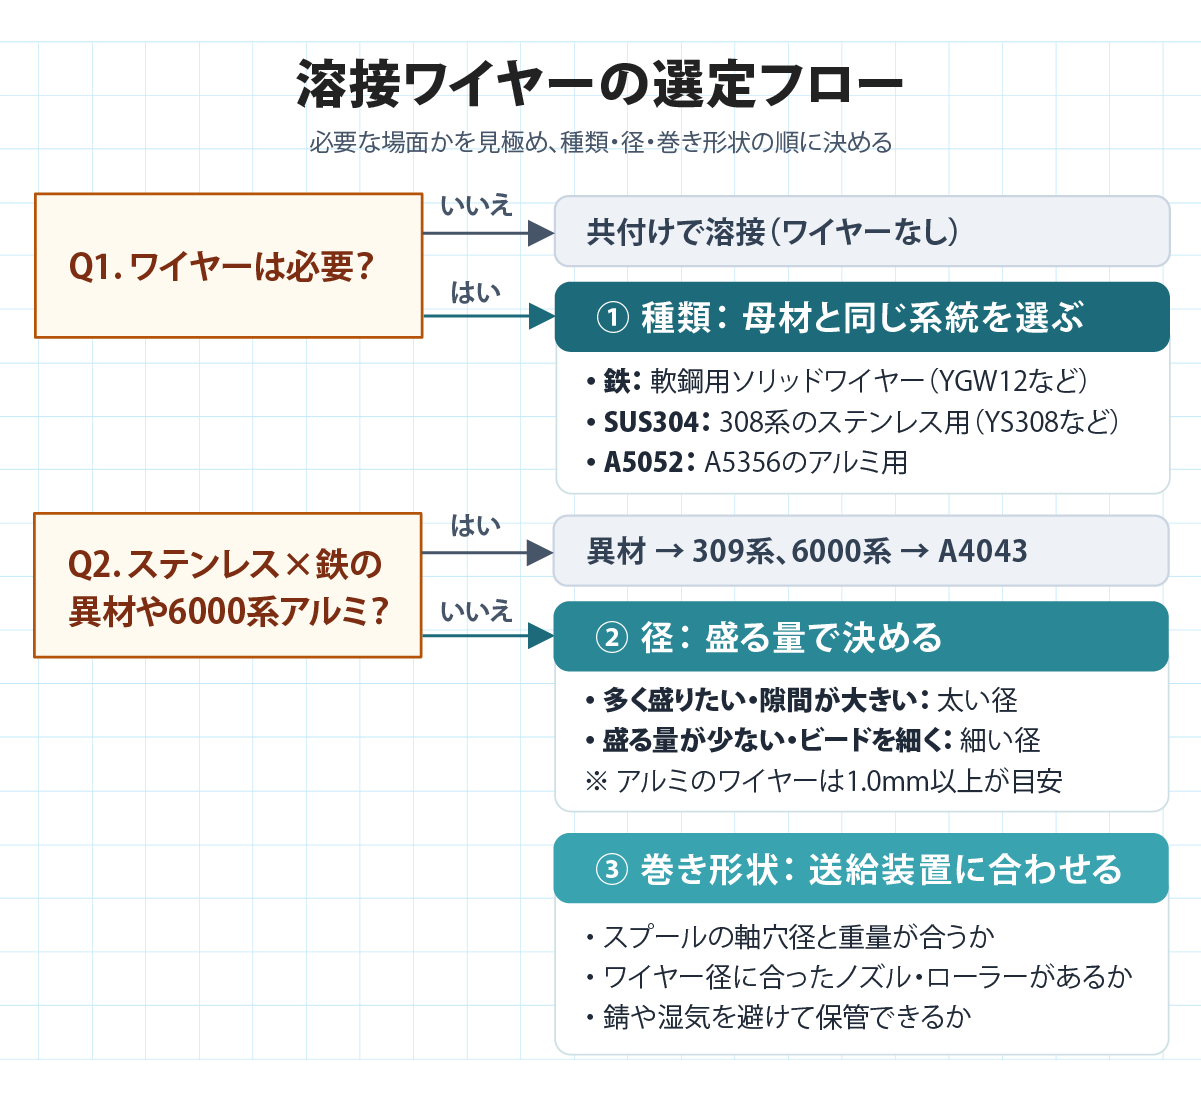
種類は母材で決まります。鉄には軟鋼用、SUS304には308系、A5052にはA5356を選び、多くの現場はこの3種類から始められます。ステンレスと鉄の異材溶接には309系、割れやすい6000系のアルミにはA4043という例外を押さえておけば、大半の場面に対応できます。
径は盛りたい量で決め、スプールの寸法とノズルは送給装置に合わせます。カタログの記号は、母材との対応さえわかれば難しいものではありません。
最終的な条件は、実際の母材と板厚で試して詰めるのが確実です。同じ材質でも、板厚や継手の形、隙間の大きさによって、適した径や送給速度は変わります。